Xinliang-maskiner följer alltid affärsfilosofin om "människorsorienterad, kund först, ärlig hantering och win-win-samarbete".
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer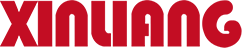
Föreställ dig en panelanläggning i kylhus som citerar en beställning på 9 m fryspanel på en linje som köptes för garageportar: två formstationer, en lågtrycksskumningsenhet och ett manuellt lock. Fyllningstiden avviker, kärndensiteten kryper upp vid insprutningsänden och panelen böjer sig något efter avformningen. Inget är trasigt. Linjen designades helt enkelt aldrig för den panelen.
Slutsatsen kommer först: på en sandwichpanelsproduktionslinje avgör layouten vilka beställningar du kan acceptera, och mätenheten bestämmer hur repeterbart du kan hålla dem. Tjockleksintervall, kärnkemi och jäsmedel är förbättringar ovanpå den sekvensen, inte ersättningar för den.
Det som följer täcker de fyra beslut som väger mest: kontinuerlig kontra diskontinuerlig layout, paneluppbyggnad och kärnkemi, specifikationen för skummaskinen och jäsmedelsvägen. Där en siffra visas är det antingen ett publicerat branschvärde eller en beräkning som du kan upprepa i ett kalkylblad.
Båda linjetyperna gör samma produkt. Skillnaden är hur skummet introduceras och hur länge det är fasthållet. En kontinuerlig dubbelbälteslinje mäter skum på den löpande bottenbeklädnaden, lägger toppen vänd över den och håller det stigande skummet i tjocklek under bältestryck tills det härdar. En diskontinuerlig multistationslinje fyller en sluten form med ett uppmätt skott och håller den under en press för härdning.
Den ena skillnaden går in i genomströmning, produktmix, skrothastighet och kapital. Tabellen nedan är versionen värd att klistra in i ett leverantörsmöte.
| Beslutspunkt | Kontinuerlig dubbelbälteslinje | Diskontinuerlig flerstationslinje |
|---|---|---|
| Skumintroduktion | Hälls på den rörliga bottenbeklädnaden; toppbeläggning applicerad före bältet | Uppmätta skott injicerade i en sluten form |
| Utgång | Ställs in av bandhastighet, vanligtvis 3 till 15 m/min | Ställ in efter mögelantal och härdningstid |
| Panellängd | Kapas i längd, vanligtvis upp till 13,5 m | Begränsad av formlängden |
| Tjockleksförändring | Långsam och övergången genererar skrot | Mellanlägg eller formbyte, snabbt |
| Produktmix | Långa serier av en eller två paneltyper | Blandade beställningar, dörrar, kylrum, korta körningar |
| Kapital och golvyta | Högst | Måttlig till lägre |
| Bäst passform | Volymvägg och takpaneler | Specialtillverkning och blandad produktion |
Läs den sista raden först. När en eller två paneltyper i en tjocklek dominerar orderboken, tjänar en kontinuerlig linje sitt kapital. När vändning, kärna eller tjocklek ändras flera gånger i månaden, vinner vanligtvis en diskontinuerlig linje på totalkostnaden även om den ser långsammare ut på pappret.
Ta av linjen och det finns sex etapper. Panelklagomål går nästan alltid tillbaka till en av dem, och sällan till den som operatören skyller på först.
Två ytskikt, en kärna och en kantprofil som måste klara hantering och montering på plats. Sprängvyn nedan visar de lager en skumstation faktiskt måste fylla.
Figur 1: Isometrisk sprängvy av en metallbeklädd sandwichpanel. Ytbeklädnader är vanligtvis 0,4 till 0,6 mm stål eller aluminium.
Styvt PIR-skum deklareras vanligtvis till cirka 0,021 till 0,023 W/mK och PUR vid 0,022 till 0,026 W/mK, båda långt under XPS vid 0,029 till 0,035, EPS vid 0,031 till 0,038 och mineralull vid 0,045 till 0. Spridningen inom en familj har lika stor betydelse som klyftan mellan familjer: samma PUR-formulering kan röra sig med ungefär 10 % beroende på jäsmedel, cellstruktur och densitet.
Värmeledningsförmåga för vanliga panelkärnor (W/mK, typiska deklarerade värden)
Bild 2: Nedre bommar ger bättre isolering per millimeter. Värden är typiska publicerade deklarationer; varje leverantörs prestationsdeklaration är den bindande siffran.
Tjocklek gör sedan resten av arbetet, men inte linjärt i en färdig byggnad. Tabellen nedan använder ren ledning vid lambda = 0,024 W/mK.
U-värde mot paneltjocklek (lambda = 0,024 W/mK, endast ledning)
Figur 3: Gå från 40 mm till 100 mm snitt beräknad värmeförlust med cirka 60 %; gå från 100 mm till 200 mm skär den med ytterligare 50 %. Riktiga paneler presterar sämre än så här eftersom EN 14509 deklarerade värden inkluderar åldring och korrigeringar av köldbryggor, och skarvar och fästen ger förluster på plats.
Högtryckshuvuden blandas genom stöt, med insprutningstryck som vanligtvis anges mellan 100 och 200 bar, mot ungefär 5 till 30 bar för lågtrycksrörning. Den praktiska skillnaden på en panellinje är cellstrukturen och skottens repeterbarhet: ett högtryckshuvud fyller en lång, tunn hålighet med mindre densitetsvariation från ände till ände.
Leverantörer anger vanligtvis en noggrannhet på cirka 1 % och repeterbarhet för skott i området 1 till 1,5 %. Be om variationskoefficienten över 20 på varandra följande bilder på din egen formulering, inte rubriken på databladet. Komponenttemperaturkontroll spelar lika stor roll, med de flesta panelformuleringar som fungerar bäst när båda komponenterna hålls vid ungefär 20 till 25 C inom cirka 2 C.
 Tvåkomponents polyuretan högtrycksskumningsinsprutningsmaskin Konventionell polyuretan högtrycksskumningsinsprutningsmaskin använder en vipparm för 180° rotationsinjektion. Längden på vipparmen kan anpassas. Det jag... Visa produkt →
Överpackning är den tysta kostnaden på denna typ av linje. Att fylla 5 till 10 % över den teoretiska lägsta densiteten är vanligt på en ojusterad maskin, och det är den snabbaste kostnaden att attackera eftersom det dyker upp i varje panel. Trekomponentsmaskiner lägger till en tredje ström för tillsatser som flamskyddsmedel, pigment eller kärnbildande medel utan att förblanda dem i polyolen, vilket är värt att överväga om dina PIR-formuleringar ändras ofta.
Cykla matematik först: genomströmningen är lika med antalet formstationer dividerat med cykeltiden. Att lägga till stationer är nästan alltid billigare, säkrare och snabbare än att förkorta härdningstiden genom kemi.
 Ringformig produktionslinje för skuminsprutningsmaskin Den ovala produktionslinjen har en horisontell ringstruktur, som kan möta behoven hos olika skumformar i olika storlekar, och flera produkter kan blandas... Visa produkt →
Vilken layout du än väljer är formen en del av kvalitetssystemet. Likformighet i formtemperatur över en 9 m hålighet, lockstyvhet och släppmedelsdisciplin påverkar böjning och ytfinish mer än de flesta köpare förväntar sig vid offertstadiet.
Cyklopentan har en ozonnedbrytningspotential på noll och en global uppvärmningspotential långt under de HFC som den ersätter. Publicerade 100-årssiffror visar att HFC-141b ligger på cirka 700 och HFC-245fa till cirka 1 000, medan kolväten ligger på de låga tiotalsnivåerna. Enligt EU:s reviderade F-gasförordning (EU) 2024/573 pressas HFC-vägen ytterligare, vilket är anledningen till att kolvätesystem fortsätter att ta del av panelskum.
Pentan är brandfarligt, och det förändrar anläggningen, inte bara maskinen. Räkna med explosionssäker el i den skummande zonen, mekanisk ventilation, gasdetektering, jordning och bindning och inga antändningskällor någonstans i närheten av blandningshuvudet. Ett förblandningssystem håller pentankoncentrationen och temperaturen stabila före dosering, vilket är det som gör skottet repeterbart från den första panelen i ett skift till den sista.
 Cyclopentane Premix System Arbetsprincip för cyklopentanförblandningssystem Mät och blanda exakt olika polyuretanråmaterial, såsom isocyanat, polyeterpolyol, katalysator, skum... Visa produkt →
Brandprestanda är ett separat samtal från termisk prestanda. Paneler är klassificerade enligt EN 13501-1; många PIR-system testas till B-s1,d0, PUR-system landar vanligtvis på B-s2,d0 eller B-s3,d0, och mineralullskärnor når A2-s1,d0. Klassificeringen är systemspecifik och tjockleksspecifik, så läs alltid prestandadeklarationen för den exakta uppbyggnaden du säljer, och anta aldrig att en kärnkemi ensam garanterar en klass.
Sex defekter står för de flesta panelklagomål, och var och en har en kort lista över första kontroller.
För ett fabriksacceptanstest, be om följande skriftligen:
Det är utrustningsuppsättningen som förvandlar två metallbeklädnader och en skumkärna till en isolerad panel: beläggningsmatning, kantförsegling, en skumnings- eller injektionsmaskin, en härdningssektion som ett dubbelband eller en press, sedan avskärning, trimning och stapling.
På diskontinuerliga linjer är genomströmningen lika med formstationer dividerat med cykeltid, så en 20-stationslinje med en 10-minuterscykel producerar ungefär 120 paneler i timmen med sin teoretiska hastighet. Den verkliga produktionen är lägre efter omställningar och skrot; beräkna alltid från din egen panelstorlek.
PUR är vanligtvis billigare och uppfyller standardkraven för kylrum och väggar. PIR väljs när brandprestanda eller högre driftstemperatur spelar roll, och det testas vanligtvis till en bättre EN 13501-1 klass än PUR, men till en högre formuleringskostnad.
Ja, och många nya rader gör det. Det kräver ett explosionssäkert skumområde, ventilation, gasdetektering och ett förblandnings- eller doseringssystem, så eftermonteringskostnaden är reell. Utdelningen är regulatorisk stabilitet och en GWP långt under HFC-141b eller HFC-245fa.
De flesta metallbeklädda PUR- och PIR-panelkärnor är specificerade i området 38 till 45 kg/m3. Under det faller mekaniska egenskaper och dimensionsstabilitet bort; långt över det, du betalar för material som tillför lite isoleringsvärde.
Kylrum passar diskontinuerliga linjer bra eftersom erforderliga längder och tjocklekar varierar stort och ordervolymerna är måttliga. Kontinuerliga dubbelbandslinjer är vettiga när en eller två paneltyper dominerar orderboken och volymerna motiverar kapitalet.
Innan du undertecknar något, be om två dokument: ett repeterbarhetsrekord med skottvikt från en maskin som redan är igång, och ett fabriksacceptanstest av din egen formulering vid din avsedda tjocklek. Dessa två register berättar mer om en tillverkningslinje för sandwichpaneler än någon broschyr.
Om du fortfarande kartlägger processsekvensen, vår köparguide till utrustning för tillverkning av PU-skum går igenom utrustningsordningen och frågorna att ställa i varje steg. Ningbo Xinliang Maskiner levererar doseringsenheten, linjelayouten och blåsmedelssystemet som ett paket, anpassad till ditt panelområde och utgångsmål.
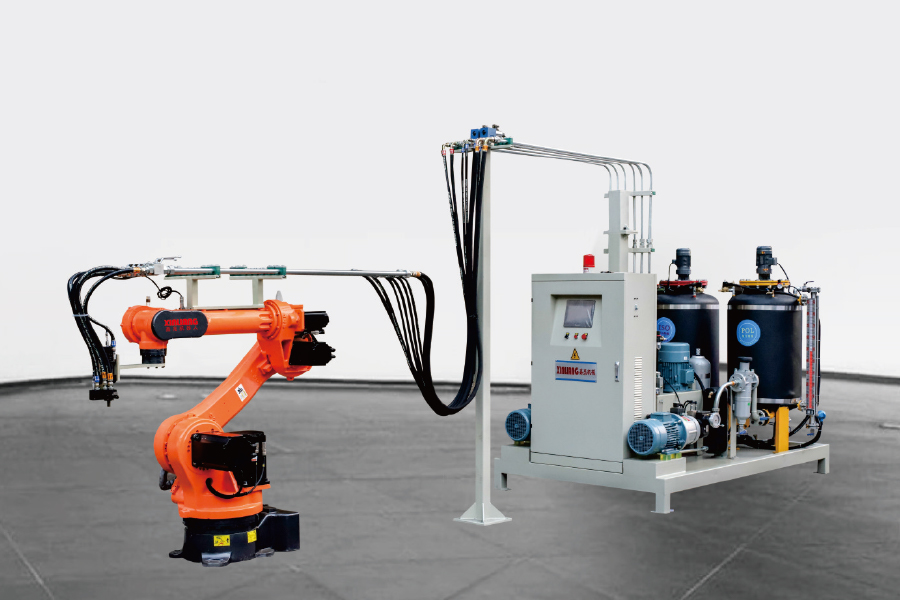
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer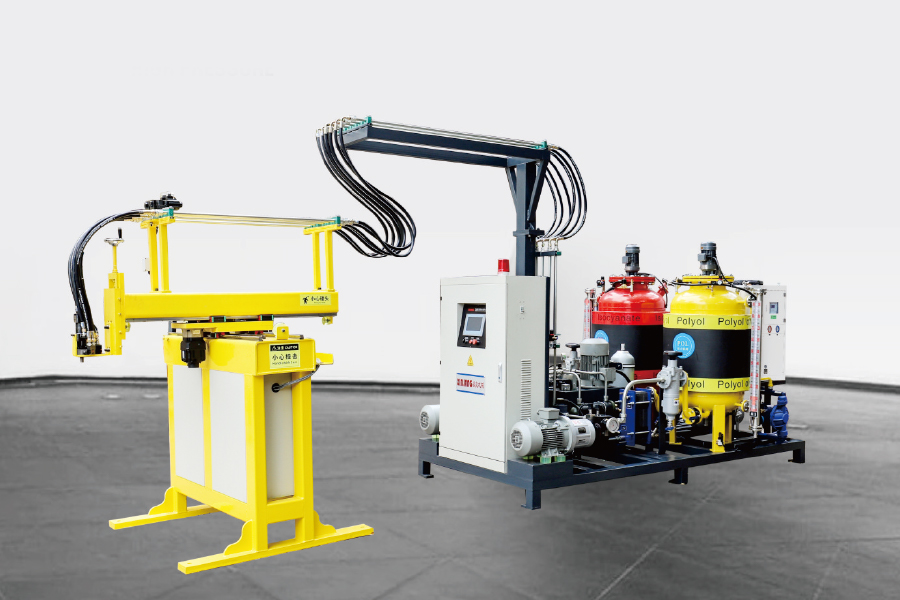
Genom servomotorstyrning, med en tre-axlig manipulator, programmering av programmet, kombinerar m...
Se detaljer
Konventionell polyuretan högtrycksskummande injektionsmaskin använder en vipparm för 180 ° rotati...
Se detaljer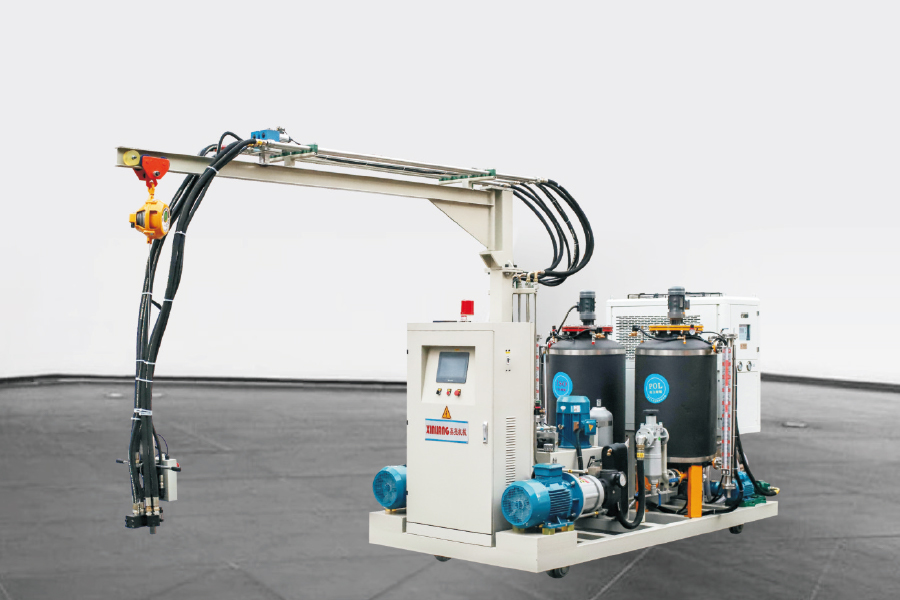
Den tvåkomponentpolyuretan högtrycksskummande injektionsmaskinen med spår har samma konfiguration...
Se detaljer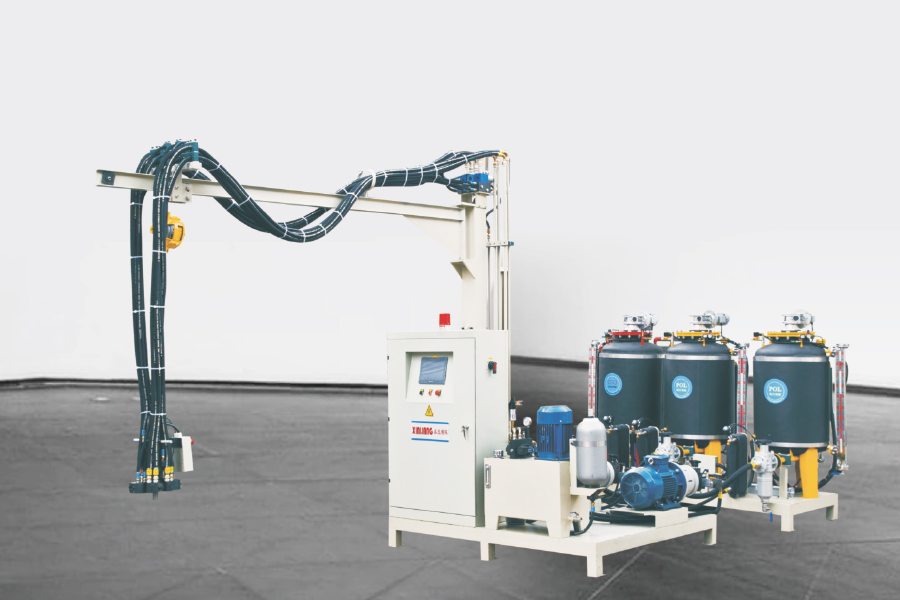
De Tre-komponent polyuretan högtrycksskummande injektionsmaskin har 1 ISO -tank och 2 poly...
Se detaljer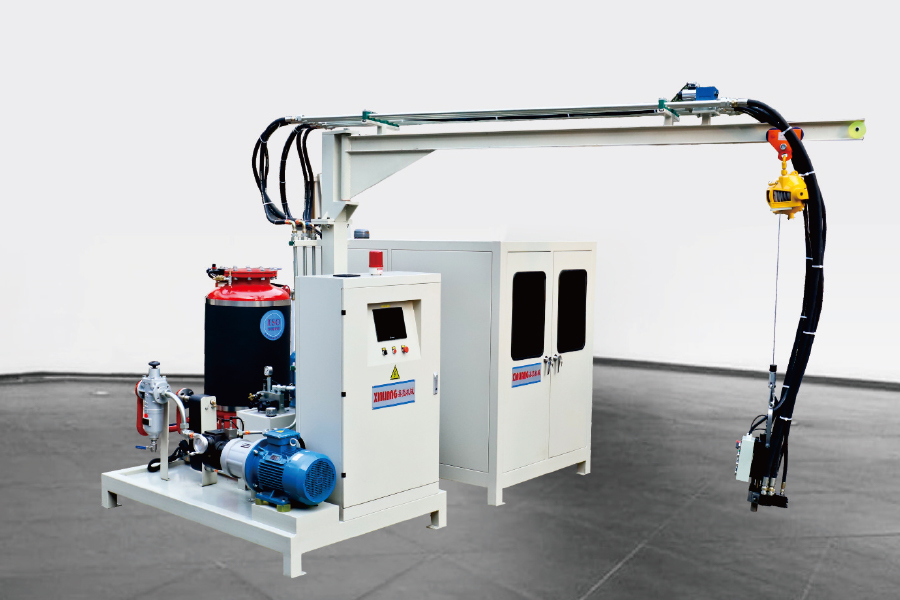
Cyklopentan polyuretan högtrycksskummande injektionsmaskin innebär att poly innehåller cyklopenta...
Se detaljer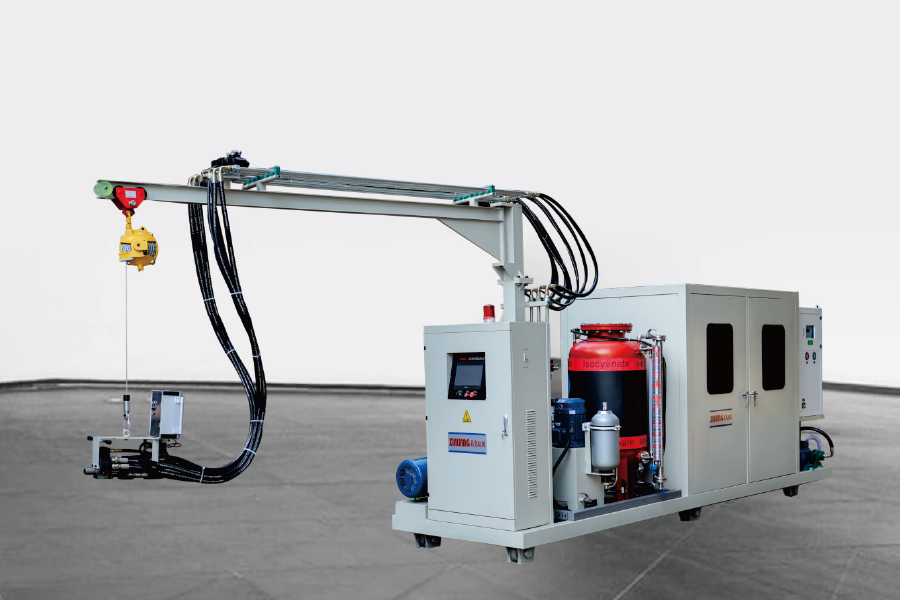
Konfigurationen är densamma som Cyclopentane High-Pressure Foaming Machine. Den enda skillnaden ä...
Se detaljer
Arbetsprincip för cyklopentans förblandningssystem Mät och blanda olika polyuretan råvaror, så...
Se detaljer