Xinliang-maskiner följer alltid affärsfilosofin om "människorsorienterad, kund först, ärlig hantering och win-win-samarbete".
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer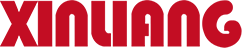
En kylanläggning som bestämmer sig för att ta in skåpskumning börjar vanligtvis med samma fråga: vad kräver tillverkningen av polyuretanskum egentligen om målet är stabil densitet, inga tomrum och en urtagningstid under fem minuter? Svaret skrivs sällan ut på ett maskindatablad. Den lever i blandningsförhållandet, temperaturen på de två komponenterna och hur kulan läggs i håligheten.
Den korta versionen: Tillverkning av polyuretanskum är en precisionsmätningsprocess kopplad till en kemisk reaktion. Kontrollera förhållandet, blandningsenergin och injektionsmönstret, och skummet beter sig förutsägbart. Tappa kontrollen över någon av dem, och inget formtryck kommer att rädda delen.
Avsnitten nedan följer processen från råvarutankar till urformningsstationen, förklarar var högtrycks- och lågtryckssystem skiljer sig åt och anger vilken utrustningskonfiguration som passar vilken produktionsskala.
Två vätskeströmmar möts vid blandningshuvudet. A-sidan är en polyolblandning: polyol, katalysator, ytaktivt medel, jäsmedel och, i många stela formuleringar, vatten. B-sidan är en isocyanat, oftast polymer MDI för styvt skum eller en MDI/TDI-blandning för flexibla kvaliteter. Allt nedströms blandningshuvudet finns för att leverera dessa två strömmar i rätt förhållande, temperatur och tryck i rätt ögonblick.
Förhållandet förtjänar mer uppmärksamhet än det brukar få under ett köp. Styvt skum körs vanligtvis vid ett index mellan cirka 100 och 110, där indexet jämför den faktiska isocyanatladdningen med det stökiometriska kravet. En drift på några procentenheter förskjuter cellstruktur, kompressionsstyrka och urformningsbeteende, och det är mycket svårt att korrigera när skummet väl har stigit.
Dessa fönster ställs in av formuleringen, men de är bara reproducerbara när maskinen upprepar samma skottvikt, förhållande och blandningskvalitet vid varje cykel.
På en välskött linje följer polyuretanskumtillverkningen en fast sekvens oavsett om delen är ett kylskåp eller en bilstolsdyna.
Diagrammet nedan visar hur dessa steg hänför sig till en typisk högtrycksskumningsinstallation.
Det enskilt största utrustningsbeslutet är blandningsprincipen, eftersom den formar underhållsrutiner, lösningsmedelsanvändning och den minsta skottstorlek som linjen kan hantera på ett tillförlitligt sätt.
| Objekt | Högtrycksskumning | Lågtrycksskumning |
|---|---|---|
| Blandningsmetod | Impingement blandning i en liten kammare | Mekanisk omrörning i en blandningskammare |
| Arbetstryck | Ungefär 100-200 bar | Ungefär 5-20 bar |
| Kammarstädning | Vanligtvis självrengörande mellan skotten | Behöver vanligtvis lösningsmedelsspolning |
| Repeterbarhet för små skott | Mycket hög | Begränsad av kammarvolym |
| Typiska applikationer | Kylskåp, bildelar, tekniskt skum | Möbler, styva paneler, lågvolymjobb |
De flesta anläggningar börjar med en enda högtrycksinsprutningsmaskin och lägger till automatisering senare. Det första beslutet är tvåkomponent eller trekomponent: en tvåkomponentsenhet mäter polyol och isocyanat, medan en trekomponentsenhet tillför en tredje ström, vanligtvis ett jäsmedel, pigment eller tillsats som inte kan förblandas i polyolen.
 Tvåkomponents polyuretan högtrycksskumningsinsprutningsmaskin Konventionell polyuretan högtrycksskumningsinsprutningsmaskin använder en vipparm för 180° rotationsinjektion. Längden på vipparmen kan anpassas. Det jag... Visa produkt →
Återbetalning kommer vanligtvis från repeterbarhet snarare än råhastighet. En maskin som håller skottvikten inuti ett tätt band minskar skrot och överpackning mycket mer tillförlitligt än en som helt enkelt cyklar snabbare.
En enda maskin och en fast form fungerar bra till en viss punkt. När urformningstiden är kortare än den tid som behövs för att ladda, stänga, skumma, härda och lossa en form, kan den formen inte längre hålla maskinen sysselsatt. Detta är gapet som linjelayouter är designade för att stänga, och det är anledningen till utrustning för polyuretanskum sortimentet delas upp i flera arkitekturer.
 Produktionslinje för skivspelare skuminsprutningsmaskin Produktionslinjen för den skummande insprutningsmaskinen för skivspelare har en skivspelare och en reduktionsmotor som kärnkomponenter, och det finns flera formstationer på skivspelaren... Visa produkt →
Välj på takttid och delmix. En anläggning som kör många olika delar tjänar vanligtvis mer på ett snabbt formbyte än på en längre härdningsslinga.
Valet av blåsmedel driver både isoleringsprestanda och säkerhetsutrustningen runt linjen. Cyklopentan har blivit det vanliga valet för kylskåp och styva isoleringspaneler på grund av dess låga globala uppvärmningspotential, men det är brandfarligt, vilket förändrar ventilation, elektrisk klassificering och materialhanteringsprocedurer på plats.
Ett cyklopentanförblandningssystem blandar jäsmedlet i polyolen under kontrollerad temperatur och tryck, så att den blandade polyolen når injektionsmaskinen som redan bär jäsmedlet. Jämfört med att injicera flytande cyklopentan separat vid blandningshuvudet ger förblandning en mer enhetlig cellstruktur och håller den koncentrerade brandfarliga vätskan inne i en sluten slinga.
 Cyklopentan Premix System Arbetsprincip för cyklopentanförblandningssystem Mät och blanda exakt olika polyuretanråmaterial, såsom isocyanat, polyeterpolyol, katalysator, skum... Visa produkt →
För anläggningar som konverterar bort från äldre fluorkolvätesystem är förblandningsvägen ofta den mer hanterbara vägen, eftersom den befintliga injektionsmaskinen ofta kan behållas med uppdaterade tätningar och reviderade kontrollparametrar.
När utrustningen väl är installerad och kalibrerad står en handfull variabler för de flesta kvalitetsproblem:
De flesta defekter, från tomrum och korta skott till densitetsvariationer och ytblåsor, går tillbaka till en av dessa fem. Att arbeta igenom dem i ordning är snabbare än att justera parametrar slumpmässigt, och vanliga PU-skumdefekter och deras korrigeringar är en användbar checklista när ett fel uppstår först.
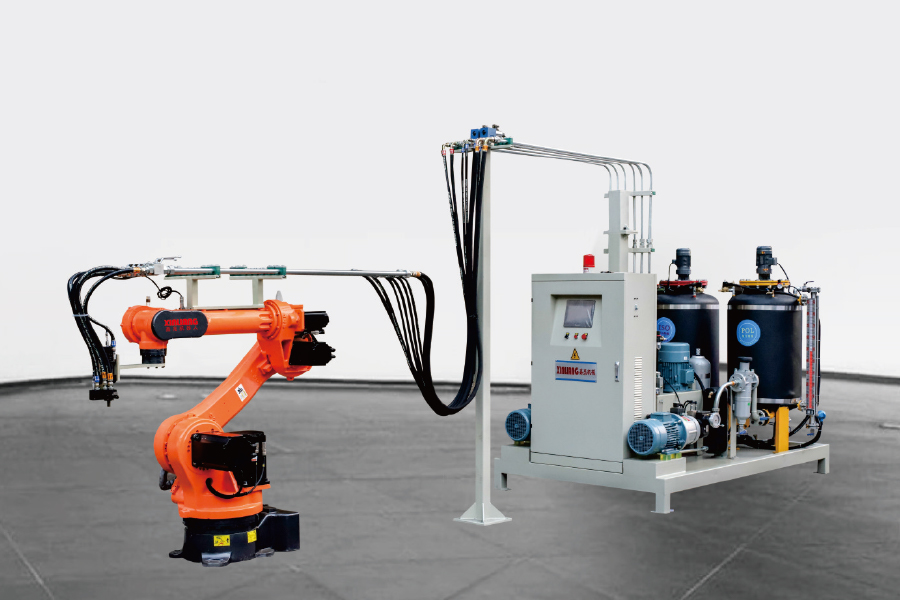
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer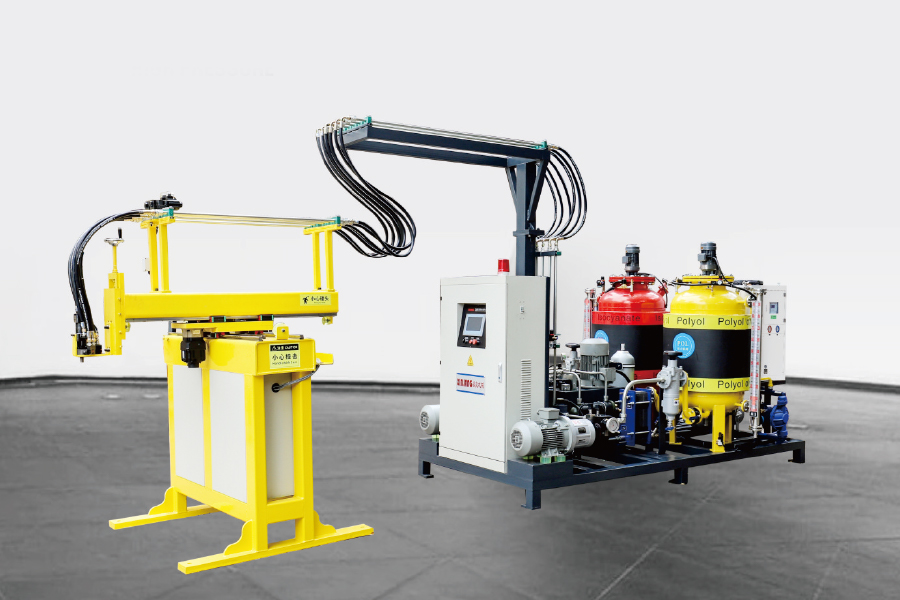
Genom servomotorstyrning, med en tre-axlig manipulator, programmering av programmet, kombinerar m...
Se detaljer
Konventionell polyuretan högtrycksskummande injektionsmaskin använder en vipparm för 180 ° rotati...
Se detaljer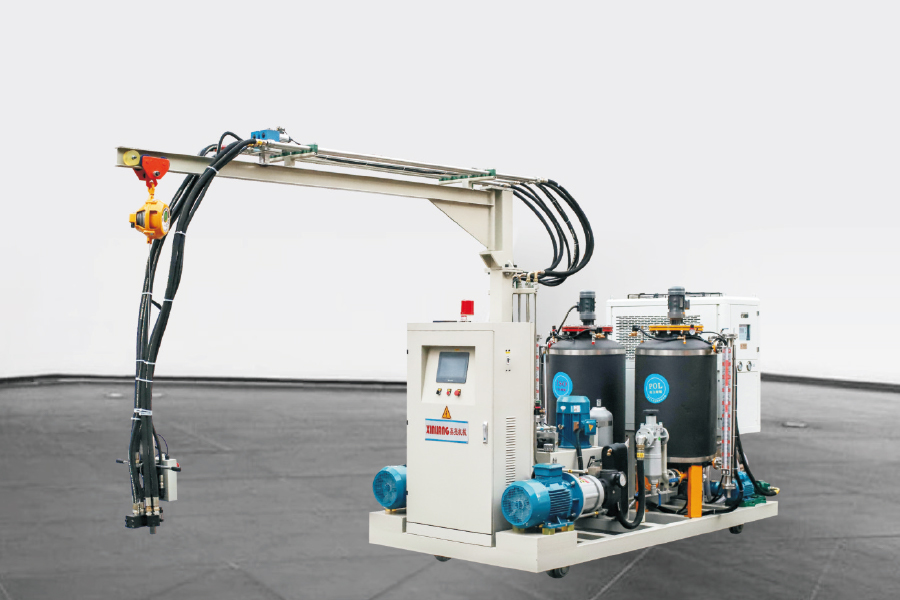
Den tvåkomponentpolyuretan högtrycksskummande injektionsmaskinen med spår har samma konfiguration...
Se detaljer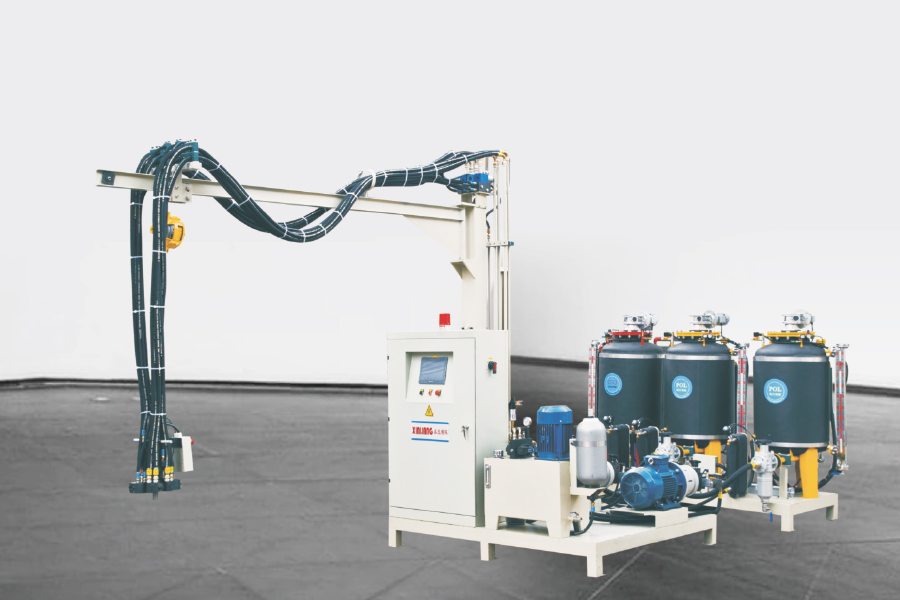
De Tre-komponent polyuretan högtrycksskummande injektionsmaskin har 1 ISO -tank och 2 poly...
Se detaljer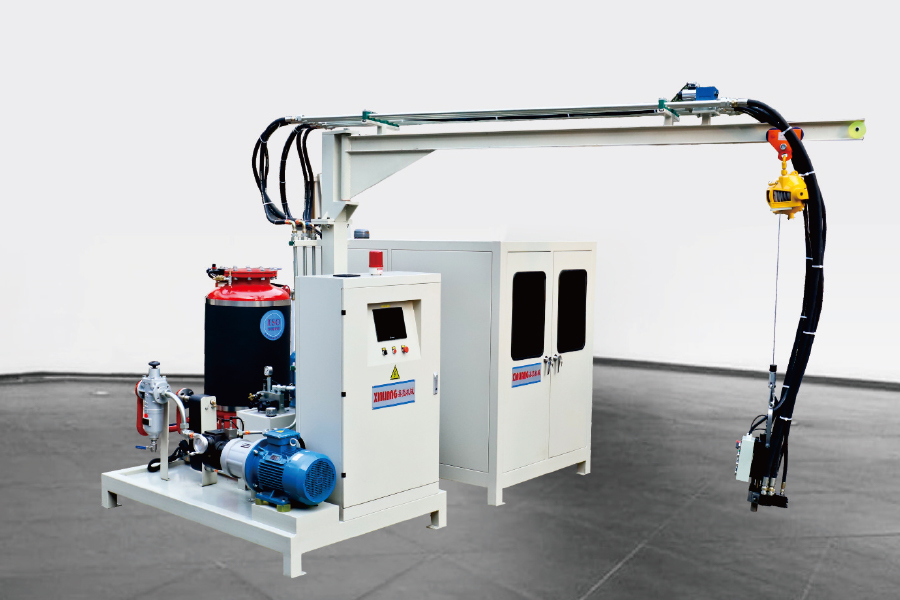
Cyklopentan polyuretan högtrycksskummande injektionsmaskin innebär att poly innehåller cyklopenta...
Se detaljer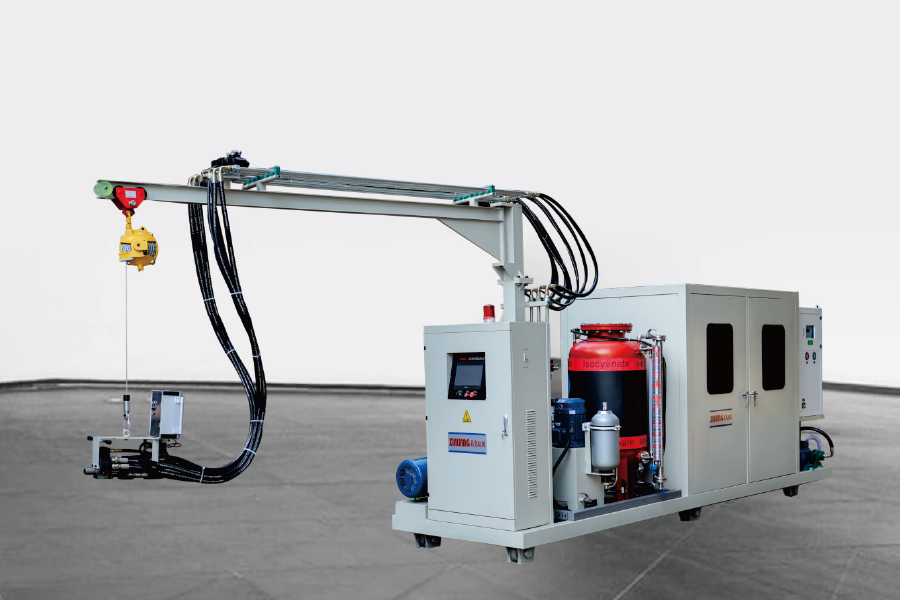
Konfigurationen är densamma som Cyclopentane High-Pressure Foaming Machine. Den enda skillnaden ä...
Se detaljer
Arbetsprincip för cyklopentans förblandningssystem Mät och blanda olika polyuretan råvaror, så...
Se detaljer