Xinliang-maskiner följer alltid affärsfilosofin om "människorsorienterad, kund först, ärlig hantering och win-win-samarbete".
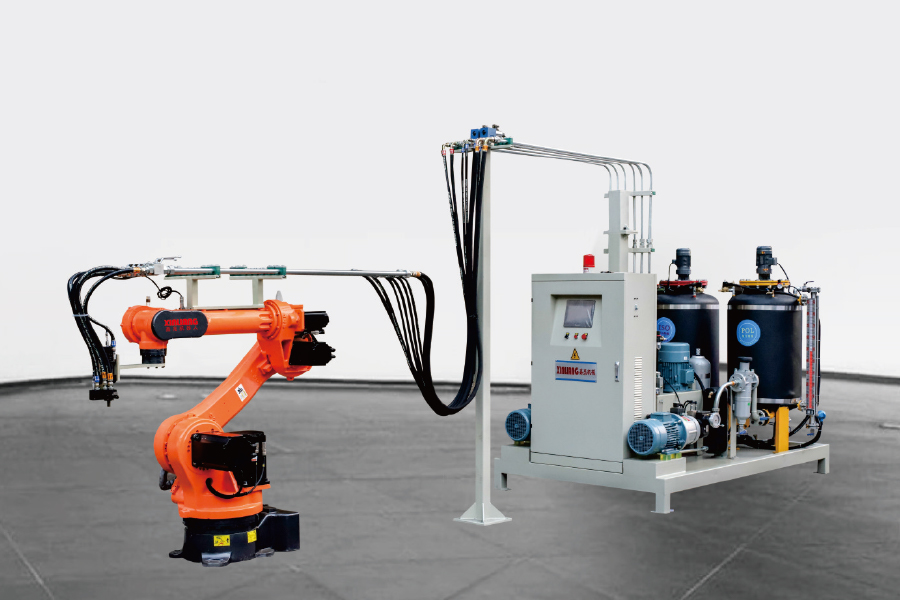
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer
Gå på en sandwichpanellinje och pressen eller dubbelbältet får all uppmärksamhet. Pengarna brukar sparas eller förloras någon annanstans: vid blandningshuvudet. Två linjer utrustade med identisk formningsutrustning kan köras med mycket olika skrothastigheter helt enkelt för att den ena håller sitt polyol-till-isocyanat-förhållande stabilt och ger ett jämnt slag, medan den andra driver mellan skift.
Det är slutsatsen på framsidan, och det gäller för båda produktionsvägarna - den kontinuerliga dubbelbandslinjen som häller skum på en rörlig fasad, och den formbaserade linjen där ett spår- eller robotmonterat huvud injicerar ett mätt skott i en hålighet. Resten av den här guiden beskriver vad en sandwichpanelmaskin av polyuretan faktiskt innehåller, var skumutrustningen tjänar sitt behåll och vilka specifikationer som är värda att skriva in i en inköpsorder.
Frasen används löst. Vissa leverantörer menar hela linjen; köpare menar ofta bara skumutrustningen. Ett fungerande system har normalt fem block:
Kontinuerliga och diskontinuerliga linjer delar denna kärna men laddar den på olika sätt. På en kontinuerlig linje är huvudet ofta fixerat och bältet rör sig under det; output mäts i kilogram per minut, och förhållandets stabilitet över timmars körning är viktigare än enstaka skotts noggrannhet. På en formlinje färdas huvudet, och måtten är gram per skott: en 1 200 × 2 400 mm panel med en 50 mm kärna vid 40 kg/m³ behöver ungefär sex kilo skum, placerad jämnt innan krämtiden går ut.
Högtrycksmaskiner kolliderar de två strömmarna vid 100–200 bar inuti en liten blandningskammare, och energin från den kollisionen gör blandningen. Lågtrycksmaskiner rör om komponenterna mekaniskt vid ungefär 5–20 bar och förlitar sig i allmänhet på kärnbildande luft för att skapa cellstrukturen.
Enligt panelstandarder som EN 14509 och publicerade utrustningsdata specificeras styva PU-panelkärnor vanligtvis mellan 30 och 50 kg/m³. Att nå den nedre änden av det bandet utan hålrum beror på hur fin och jämn cellstrukturen är, eftersom grova celler kollapsar under trycket från laminatorn och lämnar densitetsvariationer över panelens bredd.
Samma logik gäller vidhäftning: impingement-blandat skum väter de motstående skinnen mer konsekvent, vilket minskar risken för delaminering under sågning eller hantering.
 Tvåkomponents polyuretan högtrycksskumningsinsprutningsmaskin med vipparm En tvåkomponents högtrycks PU-skumningsinsprutningsmaskin med 180° vipparmsinsprutning, PLC-kontroll och HB-20 till HB-400-modeller för formbaserad panelproduktion. Visa produkt →
För formbaserad paneltillverkning är en tvåkomponents högtrycksskumningsinsprutningsmaskin med ett spår, en XY-portal eller ett robotmonterat huvud den vanliga utgångspunkten. Fixa den maximala skottvikten, förhållandefönstret och travershastigheten först; allt annat på linjen kan anpassas kring dessa tre siffror.
Dimensionering är en kort övning när panelfamiljen är fixerad. Multiplicera den största panelvolymen med måltätheten för att få den maximala skottvikten, multiplicera sedan panelerna per timme med det skottet för att få den kontinuerliga effekten i kilogram per minut. Två siffror som köpare tenderar att glömma: det utväxlingsfönster som pumparna måste hålla över hela effektområdet, och den exakthet som gjutformslayouten kräver.
| Beslutspunkt | Kontinuerlig dubbelbälteslinje | Diskontinuerlig form eller karuselllinje |
|---|---|---|
| Typisk batchstorlek | Långa körningar, en panelfamilj, hög volym | Små till medelstora partier, frekventa produktbyten |
| Vad skumutrustningen måste rymma | Effekt i kg/min och förhållandestabilitet under körtimmar | Skottviktsnoggrannhet och repeterbarhet för huvudpositionering |
| Huvudrörelse | Fast eller korsande flytpunkt, rörligt bälte undertill | Spår, XY-portal eller sexaxlig robot |
| Blåsmedelshantering | Pentan eller HFO med premix och säkerhetssystem i större skala | Samma kemi, mindre buffertvolymer |
| Ange först | kg/min vid måldensitet, bandhastighetsområde, sidotätningsdesign | Skottstorleksintervall, antal formar, cykeltid |
När en tredje ström behövs - en färgpasta, ett katalysatorpaket eller en separat polyol för PIR-formuleringar - lägger en trekomponentsmaskin till en oberoende mätkrets istället för att tvinga tillsatsen genom huvudledningen.
 Trekomponents polyuretan högtrycksskumningsinsprutningsmaskin Lägger till en oberoende mätkrets för färgpasta, katalysator eller PIR-polyol, med 1 ISO- och 2 POLY-tankar och dubbeldensitetskapacitet. Visa produkt →
Om du fortfarande jämför konfigurationer, vår komplett köparguide till PU-skumproduktionsutrustning går igenom samma specifikation steg panel för panel.
Bl owing agent val omformar utrustningen mer än de flesta köpare förväntar sig. HFC håller på att fasas ned under Kigali-tillägget till Montrealprotokollet, och paneltillverkare har till stor del gått över till cyklopentan, HFO-blandningar eller vattenstödda system. Cyklopentan är brandfarligt och har låg kokpunkt, så det ändrar maskinspecifikationen: explosionssäker elektrisk utrustning, kvävetäcke, ventilation, gasdetektering och en sluten slinga som aldrig utsätter vätskan för atmosfären.
Alternativet till att injicera pentan direkt är att först blanda den med polyolen. Ett förblandningssystem håller blandningen vid en kontrollerad temperatur och tryck, vilket stabiliserar jäsmedelskoncentrationen som når blandningshuvudet - den vanliga orsaken till densitetsdrift och ytdefekter på pentanblåsta paneler. Det minskar också den fria pentan som frigörs vid flytpunkten, vilket har betydelse för både säkerhet och kostnad.
 Cyclopentane Polyol Premix System för polyuretanskumning Stabiliserar pentankoncentrationen före blandningshuvudet, med hjälp av flerstegstankar, doseringspumpar, PLC-kontroll och sekundär omrörning för att minska densitetsdriften på pentanblåsta panellinjer. Visa produkt →
För linjer som redan kör pentan är en förblandningsenhet ofta det billigaste sättet att skärpa densitetsvariationen innan man överväger en ny doseringsenhet.
På en gjutformsbaserad linje är sekvensen fixerad: operatören eller roboten placerar den nedre ytan, bäraren indexerar under blandningshuvudet, huvudet häller skottet medan det färdas över håligheten, den övre ytan placeras och formen stängs, pressen håller medan skummet gelerar, och panelen tas ur formen och trimmas. Cykeltiden ställs in av kemin, inte maskinen - men maskinen bestämmer om den cykeln kan köras på sitt teoretiska minimum.
Två detaljer i den layouten driver cykeltiden. Den första är den sträcka som huvudet måste färdas medan skummet fortfarande är flytande; en långsam travers framtvingar antingen en kortare hålighet eller en längre krämtid. Den andra är formtemperaturen, varför panellinjer vanligtvis binder formkretsen till samma styrsystem som mätenheten.
Innan du skriver under, skriv dessa sju punkter skriftligt:
Som en Ningbo-baserad tillverkare av polyuretanskumutrustning när vi arbetar med doseringsenheter, blandningshuvuden och produktionslinjer ser vi samma mönster i de flesta förfrågningar: formningshårdvaran specificeras i detalj, medan skumsidan lämnas till sista minuten. Det är åt fel håll.
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer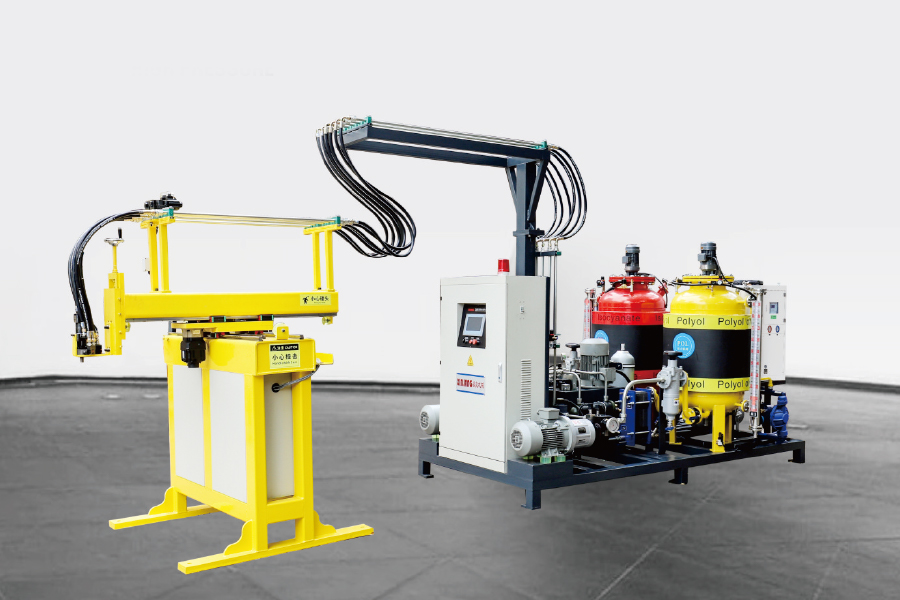
Genom servomotorstyrning, med en tre-axlig manipulator, programmering av programmet, kombinerar m...
Se detaljer
Konventionell polyuretan högtrycksskummande injektionsmaskin använder en vipparm för 180 ° rotati...
Se detaljer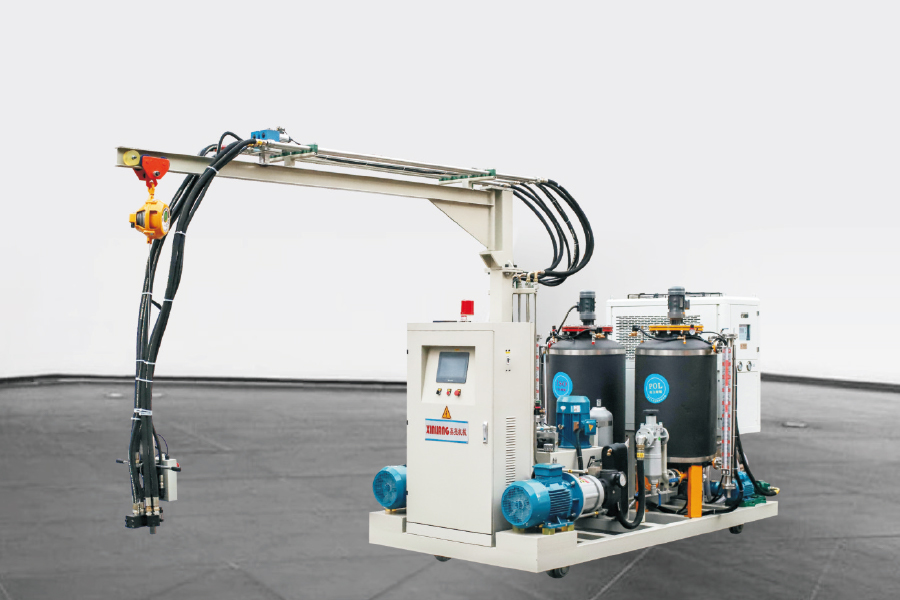
Den tvåkomponentpolyuretan högtrycksskummande injektionsmaskinen med spår har samma konfiguration...
Se detaljer
De Tre-komponent polyuretan högtrycksskummande injektionsmaskin har 1 ISO -tank och 2 poly...
Se detaljer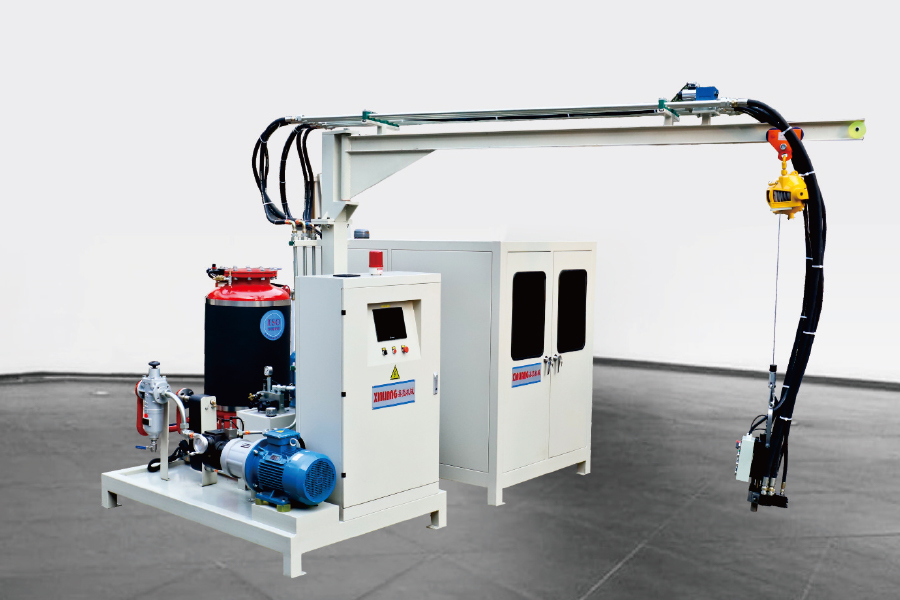
Cyklopentan polyuretan högtrycksskummande injektionsmaskin innebär att poly innehåller cyklopenta...
Se detaljer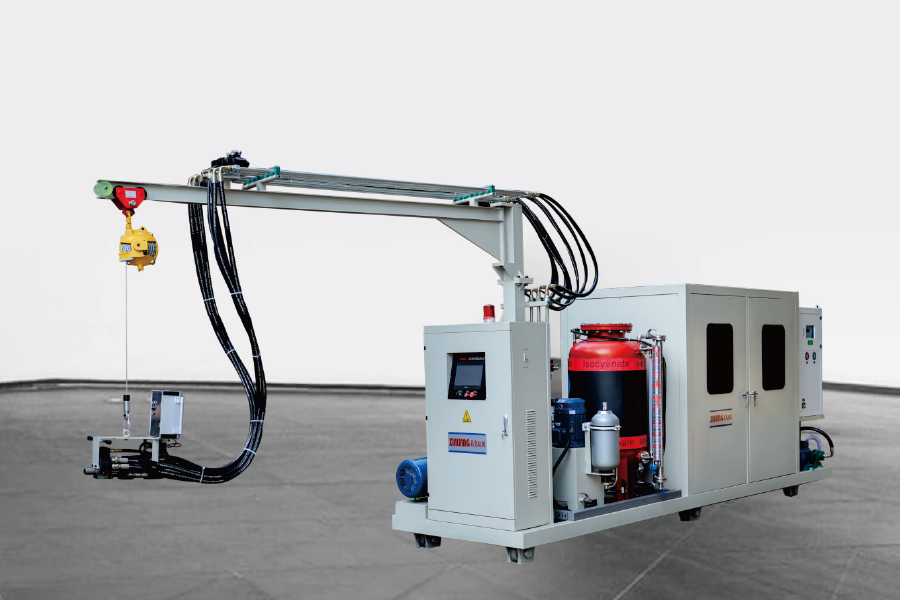
Konfigurationen är densamma som Cyclopentane High-Pressure Foaming Machine. Den enda skillnaden ä...
Se detaljer
Arbetsprincip för cyklopentans förblandningssystem Mät och blanda olika polyuretan råvaror, så...
Se detaljer