
Xinliang-maskiner följer alltid affärsfilosofin om "människorsorienterad, kund först, ärlig hantering och win-win-samarbete".
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer
Föreställ dig en kund som ber om en skumkomponent som måste hålla en konsekvent densitet på 80 kg/m³ över en 20 mm vägg, bilda en sluten yta och passa in i en 90-sekunders cykel. Kemin kan göra det. Den verkliga frågan är om din utrustning, materialleverans och linjelayout kan hålla samma förhållande och skottvikt varje cykel. Skräddarsydd PU-skumproduktion bör behandlas som ett systemproblem: injektionsmaskinen, premixmetoden, formhanteringen och kvalitetskontrollerna måste utformas tillsammans snarare än monteras bit för bit.
Innan du väljer en maskin, definiera det fysiska målet för delen. Detta innebär att välja mellan flexibelt, halvstyvt och styvt skum, och att bestämma om gjutning eller tillverkad skärning är den bästa vägen. Dessa val avgör materialfamiljen, blåsmedlet och produktionslinjen som behövs för tillförlitlig produktion.
Tillverkat skum utgår från stora block och skärs i form. Det är användbart för låga volymer, enkla geometrier och snabba prototyper. Formgjutet skum använder ett hålrum som matchar den sista delen, vilket ger bättre dimensionskontroll och lägre arbetskraft vid upprepad produktion. För de flesta skräddarsydda PU-skumproduktion med medelstora till höga volymer är gjutet skum den mer konsekventa vägen.
Det mekaniska kravet avgör vanligtvis skumfamiljen. Flexibelt skum absorberar energi och återgår till form, vilket gör det vanligt i sittplatser och förpackningar. Halvstyvt skum motstår kompression och uppträder i armstöd och skyddsinsatser. Styvt skum ger isolering och strukturell styrka. Varje familj har olika måldensitetsområde och bearbetningsfönster, så det är klokt att fixa denna specifikation innan du diskuterar utrustning.
För repeterbar anpassad PU-skumproduktion är högtrycksinsprutningsmaskinen det centrala elementet. Det träffar polyol och isocyanat i en liten blandningskammare, vilket skapar en fin dispersion som reagerar snabbt. Skottvikten styrs av doseringspumpar, så komponentförhållandet håller sig inom en snäv tolerans från skott till skott.
Tvåkomponentsmaskiner hanterar polyol och isocyanat, vilket räcker till många enkla formuleringar. När formeln innehåller en tredje ström såsom ett flamskyddsmedel, färgpasta eller andra harts, undviker en trekomponentsenhet manuell förblandning och minskar variation. A trekomponents högtrycksskumningsinsprutningsmaskin är ett praktiskt val när du behöver stabil multistream-tillsats.
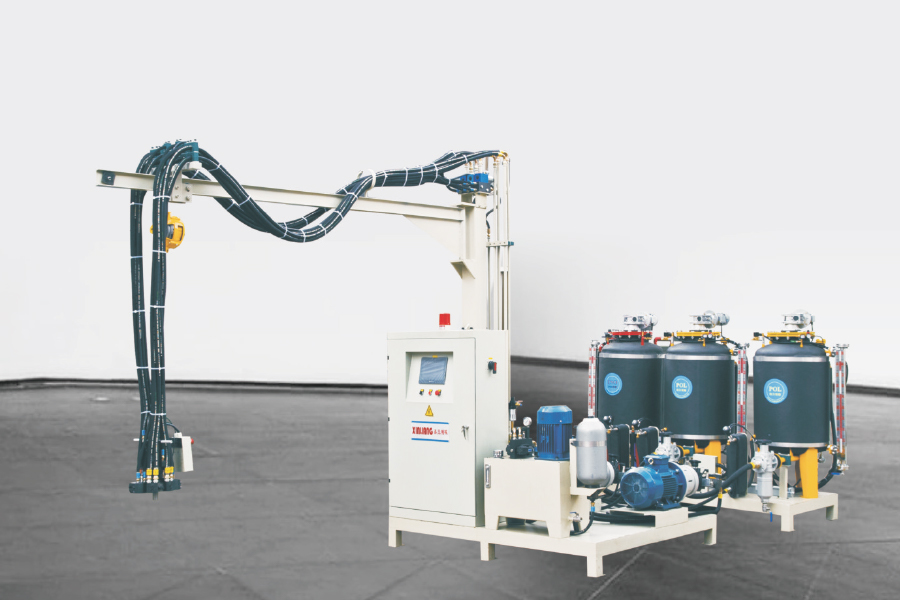 Tillverkning av trekomponents polyuretan högtrycksskummande injektionsmaskin Ningbo Xinliang Machinery Co., Ltd. är Kinas tillverkare av trekomponents polyuretan högtrycksskummande injektionsmaskiner och ODM/O... Visa produkt →
Högtrycksmaskiner använder självrengörande blandningshuvuden, som förhindrar härdat material från att påverka nästa skott. Ändå bör blandningshuvudstorlek, skottområde och komponentviskositetsgränser kontrolleras mot den faktiska formuleringen. För att förstå hur varje modul passar ihop, hjälper det att granska huvudkomponenterna i en produktionslinje för polyuretanskum innan vi diskuterar anpassade ändringar.
Många anpassade PU-skumprodukter för isolering, kylning och byggpaneler använder cyklopentan som blåsmedel. Den har noll ozonnedbrytande potential och låg global uppvärmningspotential jämfört med äldre HFC- eller HCFC-system. Eftersom cyklopentan är brandfarligt måste produktionsmiljön och premixutrustningen vara designad för säkerhet från början.
Direkt injektion av cyklopentan är möjlig, men ett förblandningssystem blandar in jäsmedlet i polyolen under kontrollerat tryck och temperatur innan det når blandningshuvudet. Detta förbättrar homogeniteten och undviker doseringsfel. Det förenklar också insprutningsmaskinens layout, eftersom linjen då bara hanterar två eller tre stabila komponentströmmar. En rätt storlek cyklopentan förblandningssystem gör att du kan behålla formuleringens konsistens samtidigt som du behåller ett säkrare driftsomslag.
 Cyclopentane Premix System Manufacturers, ODM/OEM Factory Ningbo Xinliang Machinery Co., Ltd. är Kinas tillverkare av Cyclopentane Premix System och ODM/OEM-fabrik, som tillverkar grossistcykler... Visa produkt →
Inte alla tätningar, slangar eller doseringspumpar är kompatibla med cyklopentan. I en anpassad uppställning, specificera att alla fuktade delar är klassade för blåsmedlet och att tanken och förblandningsområdet inkluderar gasdetektering och ventilation. Om du fortfarande utvärderar maskinalternativ kan du jämföra de viktigaste urvalspunkterna i den här guiden med att välja rätt cyklopentan polyuretanskumsprutningsmaskin .
När maskinen och materialet väl har definierats är nästa stora beslut hur formar rör sig genom injektionsstationen. Linjelayouten bestämmer cykeltid, arbetsbehov och golvytas effektivitet.
En ring- eller ringtransportör klarar mycket hög effekt med många formbärare. En linje av H-typ ger ett rakt dubbelsidigt arbetsområde som ger flexibilitet för stora eller oregelbundna delar. En vridbordslinje organiserar formar på en roterande plattform, vilket gör att ett insprutningshuvud kan betjäna flera stationer med ett litet fotavtryck. Många tillverkare med medelhög till hög effekt väljer en produktionslinje för skivspelare skuminsprutningsmaskin eftersom det balanserar cykeltid, automatisering och golvytaseffektivitet.
 Tillverkare av produktionslinje för skivspelare skuminsprutningsmaskiner, ODM/OEM-fabrik Ningbo Xinliang Machinery Co., Ltd. är Kinas tillverkare av produktionslinje för skivspelare skuminsprutningsmaskiner och ODM/OEM-fabrik, tillverkar... Visa produkt →
Det isometriska diagrammet nedan visar en typisk skivspelares layout. Formar indexeras runt det roterande bordet medan insprutningshuvudet förblir vid tankstationen; operatörer eller robotar kan utföra efterbehandling och urtagning av formen på motsatt sida.
Radardiagrammet nedan jämför skivspelare, H-typ och ringformade layouter på fem praktiska kriterier. Betygen är illustrativa och bör poängsättas igen för dina specifika formstorlekar och produktionsmål.
Kvalitetsproblem visar sig vanligtvis som densitetsvariationer, ythålrum eller dålig cellstruktur. Tre kontroller betyder mest: materialtemperatur, förhållandenoggrannhet och skottvikt. En avvikelse på bara några gram i ett skott på ett kilo kan förskjuta densiteten med flera kilogram per kubikmeter, så mätsystemet och dess kalibrering förtjänar konstant uppmärksamhet.
Ungefärliga densitetsmål för huvudskumgrupperna visas nedan. Behandla dessa som allmän vägledning snarare än slutliga specifikationer, eftersom det faktiska utbudet beror på råmaterialsystemet och detaljens geometri.
Varje defekt skott kostar material, rengöringstid och produktionskapacitet. Stabilisering av mätsystemet minskar slöseri och automatiserade linjer förbättrar reproducerbarheten. Diagrammet nedan illustrerar hur enhetskostnaden vanligtvis sjunker när volymen ökar, särskilt när en automatiserad skivspelare ersätter en enmaskinsuppsättning.
För praktiska steg för att minska skrot, läs hur minska materialavfallet med 30 % vid bearbetning av PU-skum . De största vinsterna kommer vanligtvis från stabil mätning och bättre operatörsdisciplin, inte från att ändra formuleringen.
En anpassad installation är mer än en injektionsmaskin. Den inkluderar förblandningsstationen, linjelayout, kontrollsystem och säkerhetsutrustning. Innan du beställer, definiera produktionsutgång, formstorlekar, materialsystem och lokala säkerhetskrav. Jämförelsen nedan är en enkel utgångspunkt, inte en ersättning för en processprövning.
| Produktionsmetod | Typisk utgång | Konsekvens | Automationsnivå |
|---|---|---|---|
| Enkel högtrycksmaskin med manuell formbärare | Låg till medium | Bra per skott, operatörsberoende | Låg till medium |
| Maskin med XY-axelmanipulator | Medium | Mycket bra | Medium |
| Skivspelare foam injection line | Hög | Utmärkt | Hög |
Kontrollera även att leverantören kan göra ett test med ditt faktiska material och formar. Maskinförhållande noggrannhet, blandningskvalitet, rengöringsåtkomst och säkerhetsfunktioner för brandfarliga blåsmedel är viktigare än den maximala pumpkapaciteten i databladet.
Med standarddoserings- och blandningsutrustning kan skumdensiteten justeras över ett brett område. Styva isoleringsskum börjar ofta runt 25–70 kg/m³, medan integralskum kan nå 700 kg/m³ eller mer. Det exakta intervallet beror på formuleringen av polyol, isocyanat och jäsmedel.
Om din formel kräver en tredje ström, såsom ett flamskyddsmedel, färgpasta eller en extra hartstank, ger en trekomponentsmaskin oberoende kontroll av förhållandet och undviker manuella förblandningsfel.
Cyklopentan har noll ozonnedbrytande potential och låg global uppvärmningspotential, och det fungerar bra i styva och halvstyva skum. Ett förblandningssystem håller jäsmedlet ordentligt blandat med polyol före injektion, vilket stabiliserar densitet och termisk prestanda.
Leta efter verifierad genomströmning, förhållandenoggrannhet, blandningskvalitet, enkel rengöring, säkerhetsfunktioner för brandfarliga blåsmedel och tillverkarens förmåga att stödja processdriftsättning och reservdelsförsörjning.
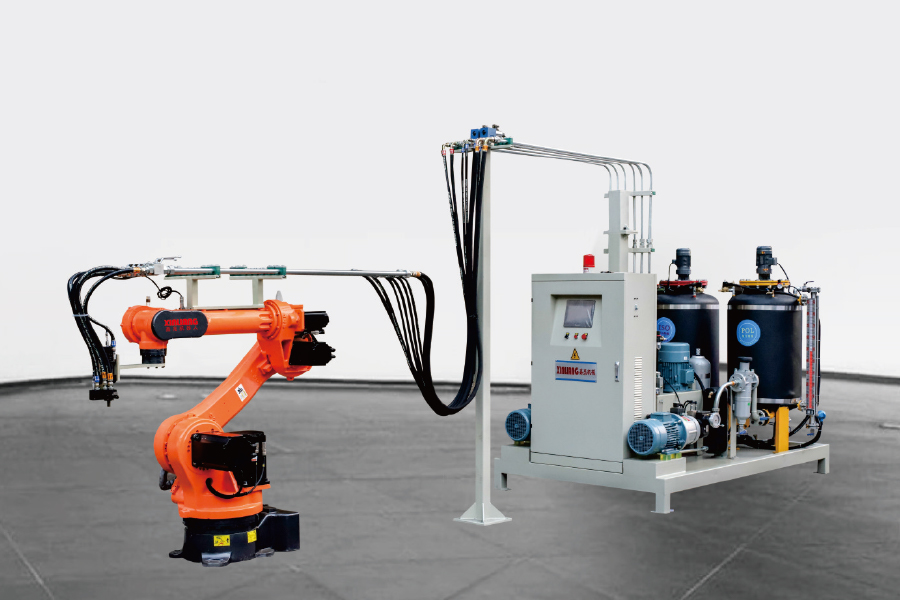
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer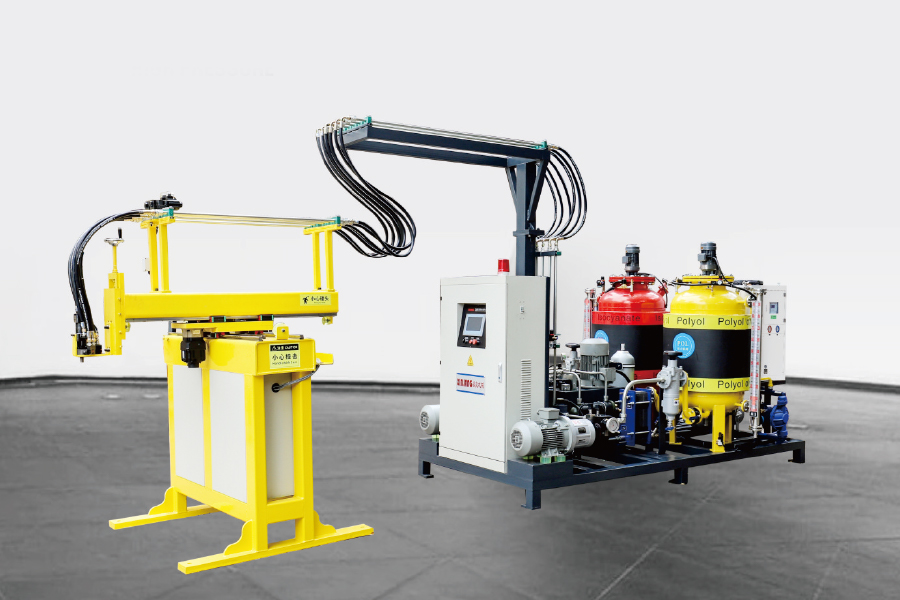
Genom servomotorstyrning, med en tre-axlig manipulator, programmering av programmet, kombinerar m...
Se detaljer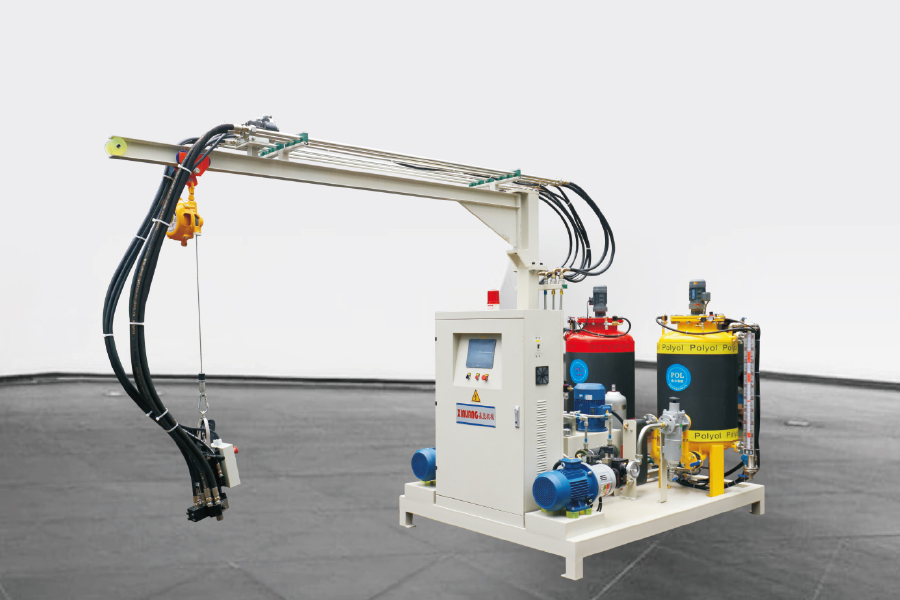
Konventionell polyuretan högtrycksskummande injektionsmaskin använder en vipparm för 180 ° rotati...
Se detaljer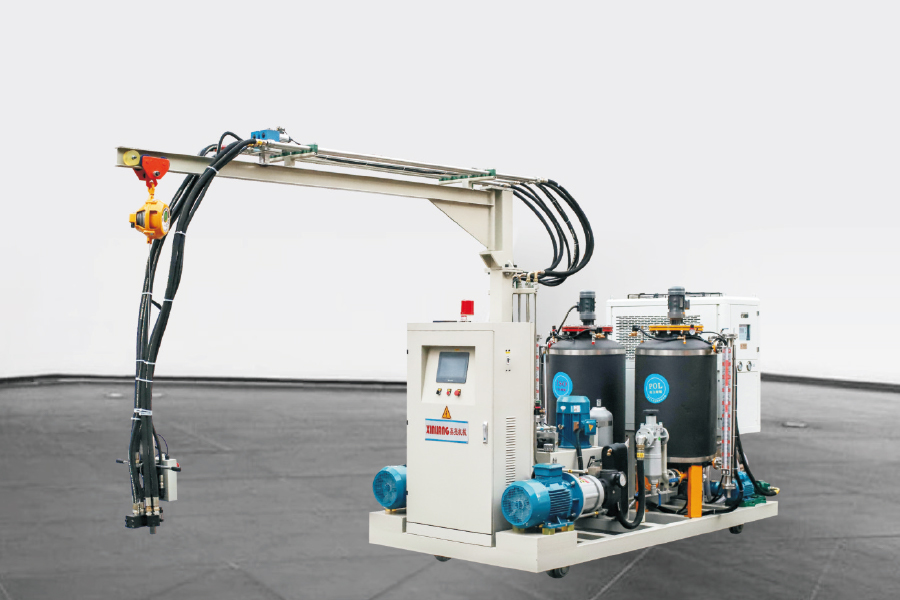
Den tvåkomponentpolyuretan högtrycksskummande injektionsmaskinen med spår har samma konfiguration...
Se detaljer
De Tre-komponent polyuretan högtrycksskummande injektionsmaskin har 1 ISO -tank och 2 poly...
Se detaljer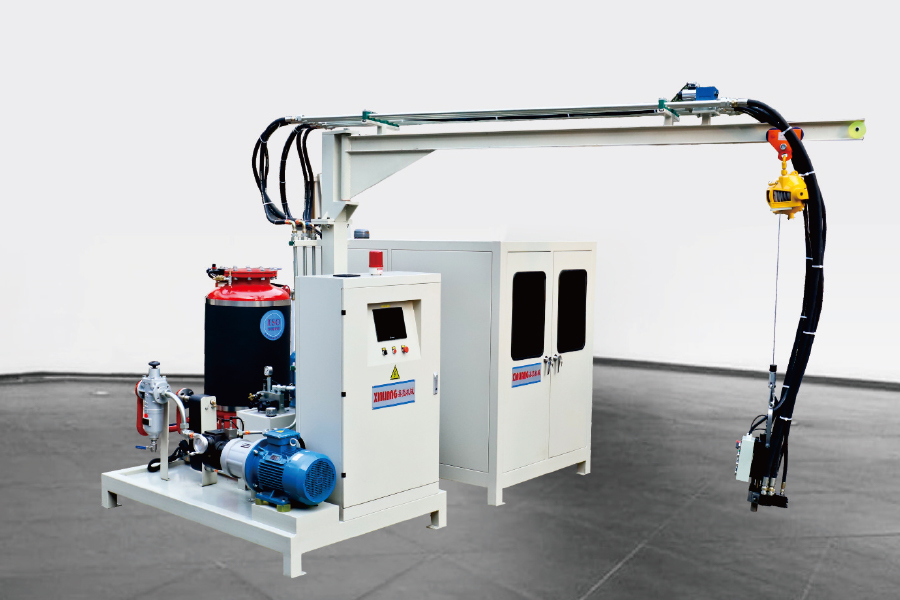
Cyklopentan polyuretan högtrycksskummande injektionsmaskin innebär att poly innehåller cyklopenta...
Se detaljer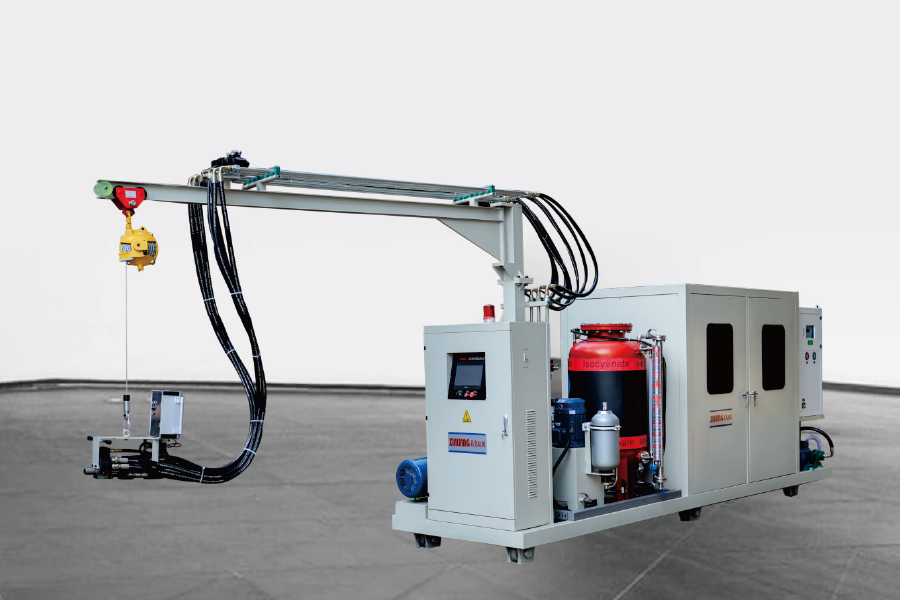
Konfigurationen är densamma som Cyclopentane High-Pressure Foaming Machine. Den enda skillnaden ä...
Se detaljer
Arbetsprincip för cyklopentans förblandningssystem Mät och blanda olika polyuretan råvaror, så...
Se detaljer