
Xinliang-maskiner följer alltid affärsfilosofin om "människorsorienterad, kund först, ärlig hantering och win-win-samarbete".
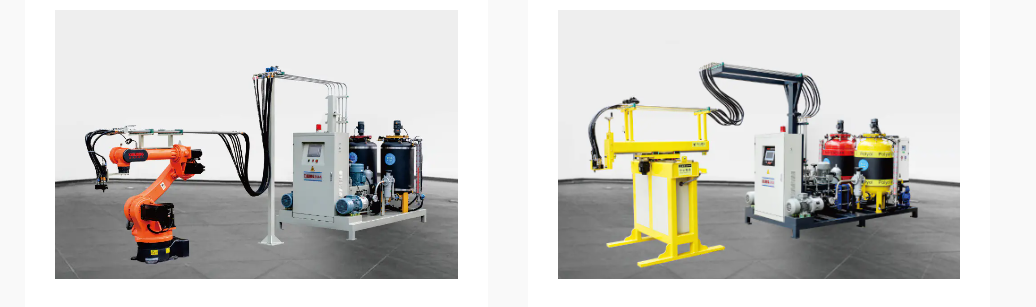
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer
En polyuretan högtrycksskumningsinsprutningsmaskin är vald för att den levererar exakt högtrycksblandning av A- och B-komponenterna vid själva blandningshuvudet, vilket ger mer enhetlig skumdensitet, minskar materialspill och sänker rengöringskraven jämfört med lågtrycksblandningsmetoder. Eftersom blandning sker under högt tryck direkt vid injektionsstället, undviker processen de förlängda rengöringscyklerna för förblandningskammaren som är förknippade med vissa lågtryckssystem, vilket stöder både snabbare omställningar och mer konsekvent produktion över långa produktionsserier.
Avsnitten nedan förklarar hur en högtrycks PU-skumningsinsprutningsmaskin fungerar, hur den kan jämföras med lågtrycksalternativ, vad som styr skumdensitetens konsistens och var denna utrustning vanligtvis används vid tillverkning av polyuretanprodukter.
En högtrycks PU-skumningsinsprutningsmaskin drar isocyanat och kombinerade polyeterkomponenter från separata lagringstankar, trycksätter varje komponent individuellt och sammanför dem sedan vid ett självrengörande blandningshuvud där impingementblandning sker under högt tryck. Denna impingement-blandningsmetod uppnår en grundlig blandning av de två komponenterna på en mycket kort uppehållstid, vilket är en av huvudorsakerna till att högtryckssystem kan flyttas direkt från ett skott till nästa utan ett separat spolningssteg i typisk drift.
I ett tvåkomponentsystem är A-komponenten typiskt isocyanatet, medan B-komponenten är den kombinerade polyeterpolyolblandningen tillsammans med eventuella tillsatser såsom katalysatorer, jäsmedel eller färgämnen. Båda komponenterna lagras, temperaturkontrolleras och doseras separat innan de sammanförs vid blandningshuvudet, där rätt blandningsförhållande direkt påverkar det färdiga skummets fysikaliska egenskaper.
Att jämföra en högtryckspolyuretanskumningsmaskin kontra lågtryck alternativen beror på hur de två komponenterna blandas och hur mycket rengöring och underhåll processen kräver mellan tagningarna. Lågtryckssystem förlitar sig vanligtvis på mekanisk omrörning i en blandningskammare, vilket i allmänhet kräver lösningsmedelsspolning mellan användningarna för att förhindra materialansamling. Högtryckssystem blandas genom att stöta på själva blandningshuvudet, som till stor del är självrengörande till sin design.
Lågtryckssystem kan erbjuda större flexibilitet för mycket små eller mycket varierande skottstorlekar, medan högtryckssystem i allmänhet gynnas för repeterbar produktion med högre volymer där konsekvent blandning och minskad städningstid har en meningsfull inverkan på den dagliga produktionen. Det är därför många tillverkare som tillverkar standardiserade delar som bilinteriörkomponenter eller madrasskärnor lutar sig mot högtrycksutrustning.
Skumdensiteten beror på flera samverkande faktorer, inklusive blandningsförhållandet mellan A- och B-komponenterna, skottvolymen som levereras i formen, formtemperaturen och vilken typ av blåsmetod som används, oavsett om det är 141B, F11 eller vattenskumning. En högtrycks PU-skumningsinsprutningsmaskin använder exakt flödes- och tryckkontroll för att hålla dessa variabler konsekventa från skott till skott, vilket är en primär orsak till att densitetsvariationen minskar jämfört med mindre kontrollerade blandningsmetoder.
Ojämn skumdensitet spåras oftast tillbaka till inkonsekventa blandningsförhållanden, temperaturfluktuationer i råvarorna, luftinneslutning under blandning eller variation av skottvolym mellan cyklerna. Att ta itu med dessa faktorer genom exakt flödes- och tryckkontroll, tillsammans med stabil komponenttemperaturhantering, är det mest direkta sättet att minska densitetsvariationerna över en produktionsserie.
Många produktionslinjer kopplar ihop en högtrycksskumningsmaskin med automatiserad positioneringsutrustning för att förbättra skottplaceringsnoggrannheten och minska förarens hantering. A PU-skummaskin med robot konfigurationen använder vanligtvis en sexaxlig robotarm för att flytta blandningshuvudet längs en programmerad bana över komplexa formgeometrier, medan en PU-skummaskin med manipulator installationen förlitar sig ofta på en enklare XY-axelmanipulator som är lämpad för plattare eller mer enhetliga formformer.
Eftersom råmaterial för polyuretanskumning vanligtvis är sammansatta av konventionella isocyanater och kombinerade polyetrar, Högtrycksskumningsinsprutningsmaskin av polyuretan är kompatibel med ett brett utbud av färdiga PU-produkter. Vanliga exempel är barnhjul, stoppning av träningsutrustning, inredningskomponenter för bilar, bilbarnstolar, bilrattar, dekorlister, nackstöd och madrasser.
| Produktkategori | Typiska skumegenskaper behövs |
|---|---|
| Bilbarnstolar och nackstöd | Konsekvent densitet och komfortkänsla |
| Rattar och dekorlister | Exakt formfyllning och ytfinish |
| Barnhjul och träningsutrustning | Slitstarkt, enhetligt bärande skum |
| Madrasser | Konsekvent densitet över stora formvolymer |
Ningbo Xinliang Machinery Co., Ltd. är ett företag som kombinerar industri och handel, dedikerat till att producera utrustning för polyuretanskum, produktionslinjer för polyuretanskum och komplett utrustning för cyklopentanpolyuretanskumning. Företaget verkar som ett professionellt högteknologiskt företag som specialiserat sig på forskning och utveckling, tillverkning och tekniska tjänster inom polyuretanskumutrustning, med mer än tio års professionell designerfarenhet bland sin forsknings- och utvecklingspersonal.
Som en Leverantör av specialanpassad polyuretan högtrycksskummande injektionsmaskin och OEM Polyurethane High Pressure Foaming Injection Machine-partnern, drar företaget på Zhejiangs industriella grund och placeringsfördelar, efter en utvecklingsväg centrerad på vetenskaplig och teknisk innovation och specialisering, med fokus på skräddarsydda lösningar för användare inom polyuretanindustrin.
Företagets högtrycksskumningsinsprutningsmaskiner använder avancerad högtrycksblandnings- och injektionsteknik, vilket stöder enhetlig skumning och blandning tillsammans med exakt flödes- och tryckkontroll. Detta uppnås genom kontrollprogram som utvecklats internt och förfinats under tio års kontinuerlig optimering, vilket resulterar i utrustning som är enkel att använda samtidigt som den stödjer förbättrad produktionseffektivitet för skummande operatörer.
Det trycksätter A- och B-komponenterna separat och för dem sedan samman vid ett självrengörande blandningshuvud där impingementblandning ger en enhetlig blandning för injektion i formen.
Det är utrustning som används för att mäta, blanda och injicera polyuretanråmaterial i en form för att producera skumdelar med en måltäthet och form.
Det är en skummaskin som använder högtrycksblandning vid blandningshuvudet, snarare än mekanisk omrörning i en kammare, för att kombinera de två skumkomponenterna.
En 2-komponentsmaskin mäter och blandar två separata strömmar, typiskt en isocyanat A-komponent och en polyolblandning B-komponent, för att producera det färdiga polyuretanskummet.
Vanliga material inkluderar konventionella isocyanater och kombinerade polyetrar, tillsammans med tillsatser såsom katalysatorer, jäsmedel och färgämnen beroende på skumformuleringen.
A-komponenten är vanligtvis isocyanatet, medan B-komponenten är polyolblandningen tillsammans med eventuella erforderliga tillsatser, som kombineras under blandningsprocessen.
Blandningsförhållandet beror på den specifika sammansättningen och önskade skumegenskaper, och ställs in och styrs genom maskinens mät- och tryckkontrollsystem.
Komponenter trycksätts individuellt och kombineras sedan genom impingement-blandning vid blandningshuvudet i högtryckssystem, eller genom mekanisk omrörning i en kammare i lågtryckssystem.
Densiteten styrs genom exakt blandningsförhållande, skottvolym, formtemperatur och konsekvent komponenttemperaturhantering under hela produktionskörningen.
Ojämn densitet orsakas vanligtvis av inkonsekventa blandningsförhållanden, temperaturfluktuationer, luftinneslutning eller variationer i skottvolymen, vilket alla kan hjälpa till med exakt flödes- och tryckkontroll.
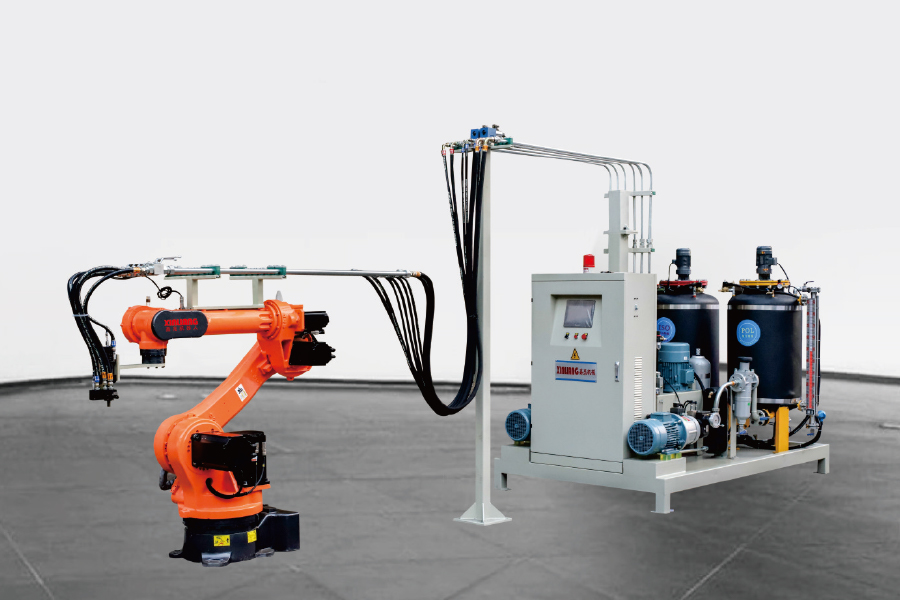
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer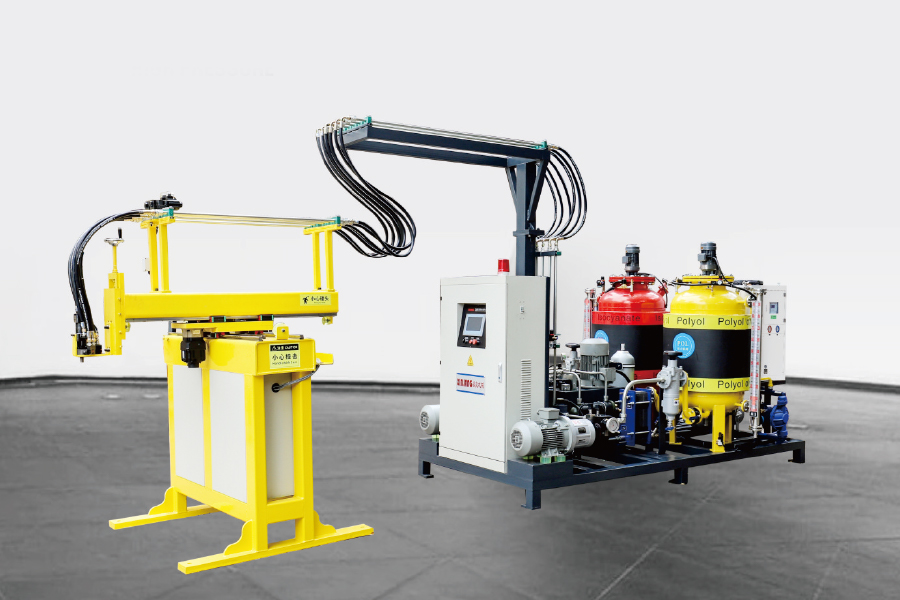
Genom servomotorstyrning, med en tre-axlig manipulator, programmering av programmet, kombinerar m...
Se detaljer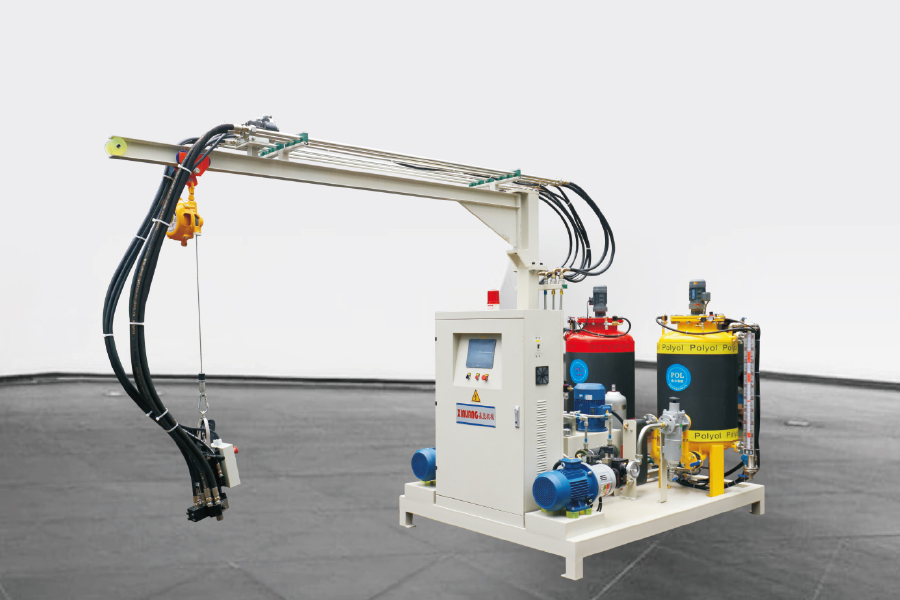
Konventionell polyuretan högtrycksskummande injektionsmaskin använder en vipparm för 180 ° rotati...
Se detaljer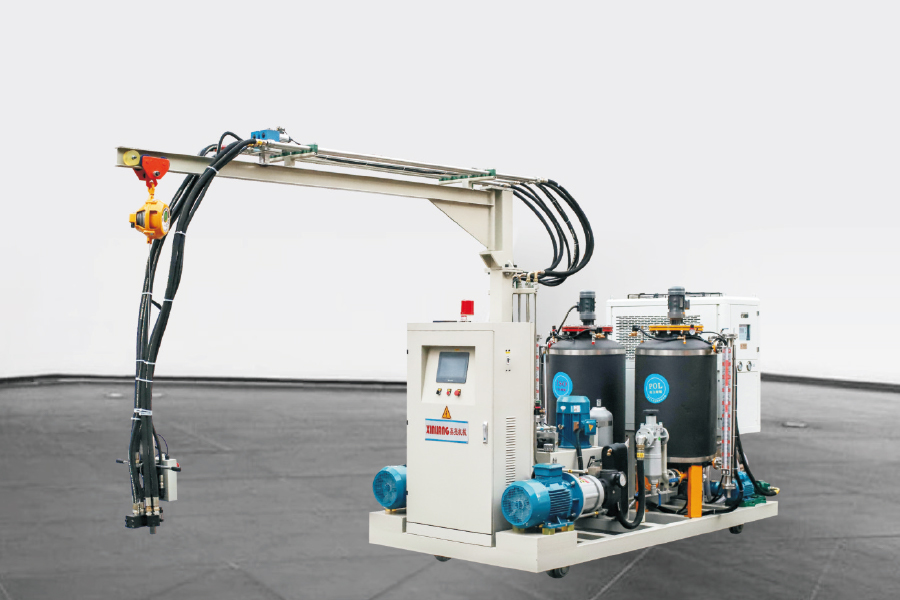
Den tvåkomponentpolyuretan högtrycksskummande injektionsmaskinen med spår har samma konfiguration...
Se detaljer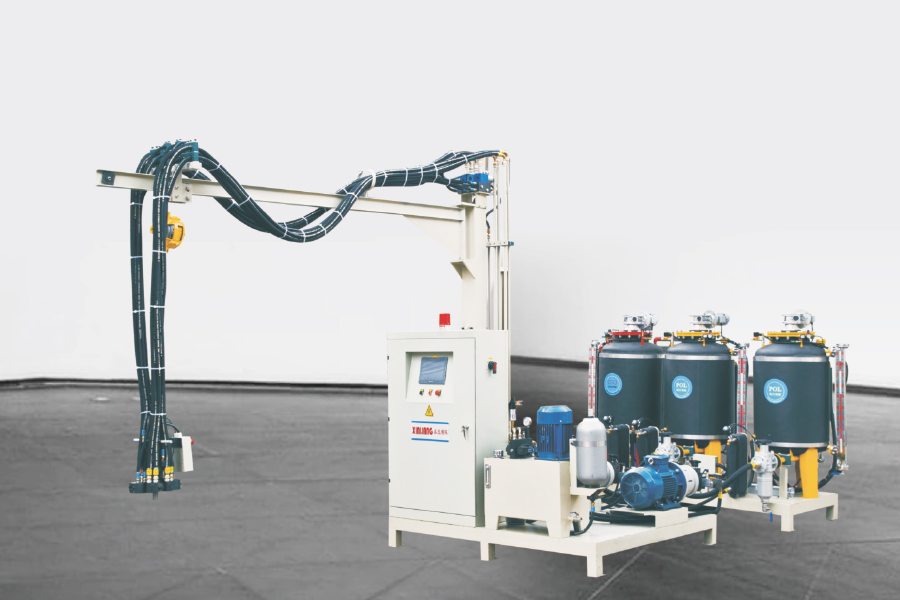
De Tre-komponent polyuretan högtrycksskummande injektionsmaskin har 1 ISO -tank och 2 poly...
Se detaljer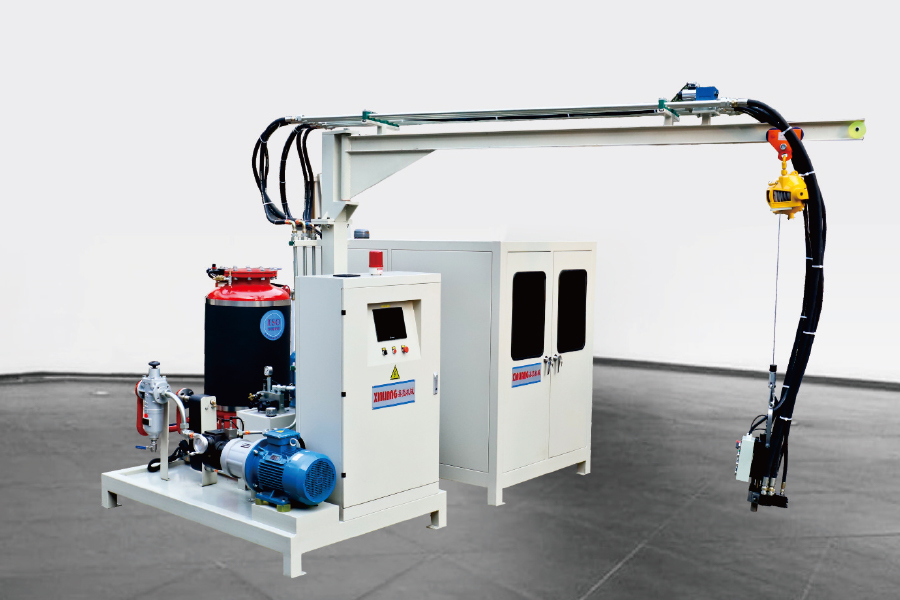
Cyklopentan polyuretan högtrycksskummande injektionsmaskin innebär att poly innehåller cyklopenta...
Se detaljer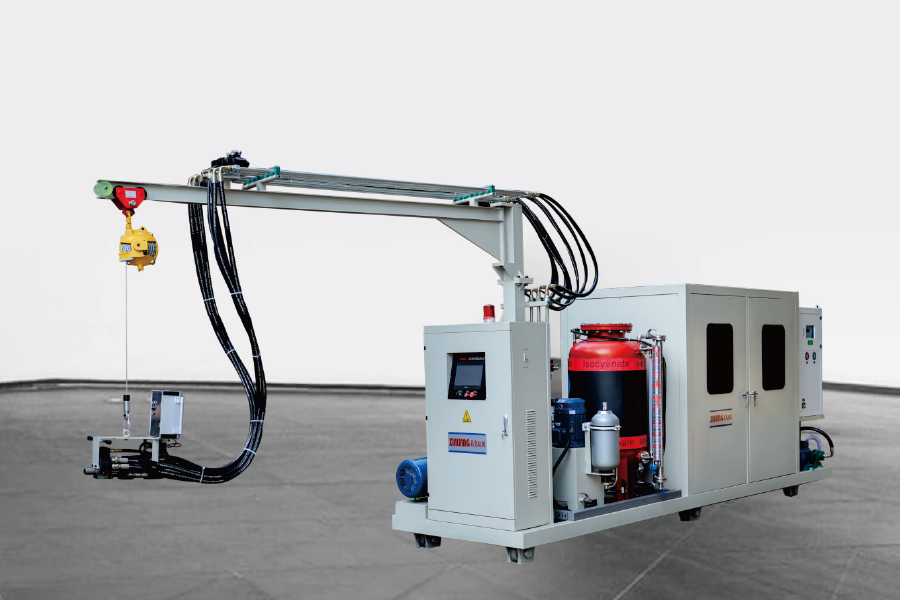
Konfigurationen är densamma som Cyclopentane High-Pressure Foaming Machine. Den enda skillnaden ä...
Se detaljer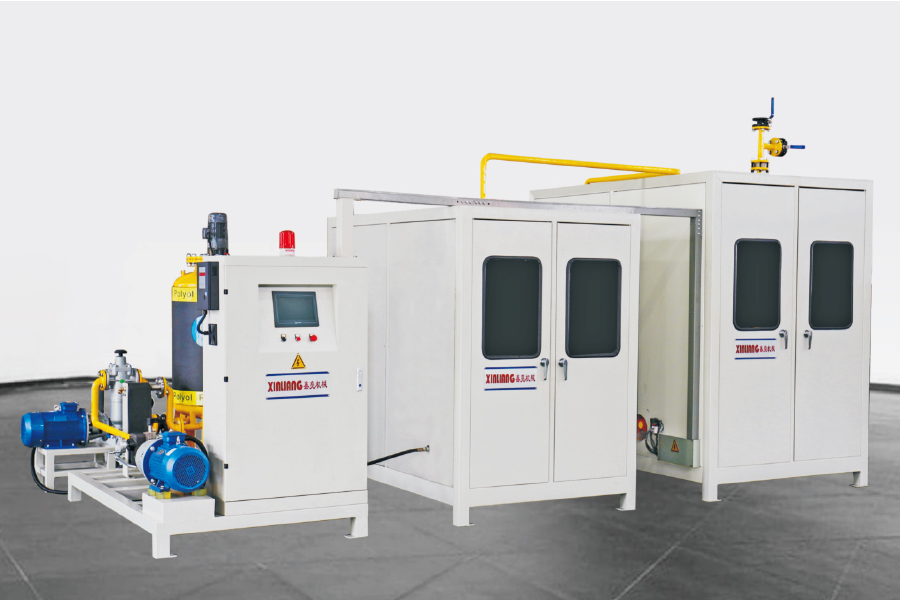
Arbetsprincip för cyklopentans förblandningssystem Mät och blanda olika polyuretan råvaror, så...
Se detaljer