
Xinliang-maskiner följer alltid affärsfilosofin om "människorsorienterad, kund först, ärlig hantering och win-win-samarbete".
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer
Polyuretanskum tillverkas genom att dosera, blanda och dispensera två flytande kemiska strömmar - en isocyanat- och en polyolblandning - och sedan låta den reagerande blandningen expandera till en fast, cellplast. Den synliga expansionen tar sekunder; den inre kemin fortsätter att bygga styrka i timmar. Allt som betyder något i den färdiga delen, inklusive densitet, cellstruktur, isoleringsvärde och bärförmåga, avgörs till stor del i de första ögonblicken efter att de två strömmarna kolliderar i blandningshuvudet.
De flesta känner till resultatet, inte processen: det styva isoleringsskiktet inuti en kylskåpsdörr, den flexibla dämpningen under en bilbarnstol, den genomgående skivan på ett hustak. Alla följer samma sekvens: råmaterialberedning, noggrann dosering, högtrycksblandning, dispensering i en form eller på en transportör, expansion och härdning.
Polyuretanskum bildas när ett isocyanat reagerar med en polyol. Isocyanatts -NCO-grupp angriper polyolens -OH-grupp för att bilda en uretanbindning, som förenar korta flytande molekyler till en lång fast polymer. Reaktionen frigör värme, och den exoterma värmen expanderar gasen som skapar skummets cellstruktur.
Två gasgenererande vägar går parallellt i de flesta formuleringar:
Katalysatorer styr balansen mellan gelningsreaktionen och blåsningsreaktionen, medan ytaktiva silikonämnen stabiliserar växande celler så att de inte kollapsar under sin egen vikt. Ändra förhållandet mellan någon av dessa komponenter och skummet skiftar från mjukt och flexibelt till styvt och strukturellt.
En typisk formulering av styvt polyuretanskum, uttryckt i delar per 100 delar polyol, ser ut så här:
| Råvara | Funktion i reaktionen | Typiska delar |
|---|---|---|
| Polyol (polyeter) | Polymer ryggrad; definierar flexibilitet | 100 |
| Isocyanat (MDI) | Tvärbinder polymeren; bygger styrka | 40–60 |
| Cyklopentan | Fysiskt jäsmedel; skapar cellerna | 10–15 |
| Vatten | Kemiskt jäsmedel; släpper ut CO2 | 2–4 |
| Silikontensid | Stabiliserar celler under uppgången | 1–2 |
| Amin / tenn katalysatorer | Balansera gelning och blåshastighet | 0,5–2 |
Diagrammet visar en poäng som är viktig på produktionsgolvet: isocyanathalten är bara 40–60 viktprocent av polyolhalten, men ett mätfel på bara 1–2 procent i båda strömmarna ändrar cellstruktur, densitet och vidhäftning. Det är därför högtrycksdoseringspumpar, snarare än blandningspaddeln, är själva hjärtat i en skumlinje.
Cyklopentan förtjänar särskild uppmärksamhet för apparater och panelskum. Det ersatte jäsmedel av freontyp eftersom det har nära noll ozonnedbrytningspotential, men det är brandfarligt. Växter blandar därför in den i polyolen antingen på en säker premix-skid eller genom en kontinuerlig cyklopentan förblandningssystem . Tillförselvägen för jäsmedlet är ett av de första besluten som en skumproducent står inför; vår guide till hur man väljer rätt cyklopentan polyuretanskumsprutningsmaskin förklarar huvudalternativen.
 Cyklopentan Premix System Manufacturers,ODM/OEM Factory Ningbo Xinliang Machinery Co., Ltd. är Kinas tillverkare av Cyclopentane Premix System och ODM/OEM-fabrik, som tillverkar grossistcykler... Visa produkt →
Båda komponenterna förvaras i temperaturkontrollerade tankar och recirkuleras kontinuerligt för att hålla dem enhetliga. Temperaturen påverkar direkt viskositeten och reaktiviteten: de flesta MDI-baserade system hålls mellan 20 och 35 °C. Polyoltanken innehåller vanligtvis redan ytaktiva ämnen, katalysatorer, vatten och, när en förblandningsskiva används, cyklopentanen.
Högtryckspumpar levererar varje komponent till blandningshuvudet med en kontrollerad effekt och ett kontrollerat förhållande. Moderna maskiner anger förhållandenoggrannhet till cirka ±0,5 till 1 volymprocent. Om isocyanatsidan driver högt blir skummet skört och kan svida i tjocka sektioner; om den driver lågt kollapsar cellerna och delen saknar strukturell styrka.
Högtrycksmaskiner blandas utan mekanisk omrörare. De två strömmarna kommer in i en liten kammare vid ungefär 120–180 bar och kolliderar frontalt med hög hastighet. Stöten gör blandningen, och en hydraulisk kolv spolar kammaren efter varje skott så att rester inte kan härda inuti huvudet.
Den reagerande vätskan sprutas in i en sluten form, en öppen form eller direkt på en transportör. I gjutna delar bestämmer den insprutade mängden - kallad skottvikt eller packningsfaktor - den slutliga densiteten. På kontinuerliga plattor hälls vätskan i ett rörligt tråg där den stiger till ett långt block.
När vätskan väl är i vila tar kemin över. Blandningen krämer, höjer sig, gelar och blir klibbfri. Stigningskurvan nedan är typisk för ett styvt frigående skum: snabb start, snabb linjär tillväxt, sedan en platå när cellerna låser sig på plats.
Efter platån är skummet kemiskt fast men fortfarande varmt och mjukt. Gjutna styva delar tas vanligtvis ur formen inom 5–15 minuter och delen når nära sin slutliga styrka efter cirka 24 timmar i rumstemperatur.
Gjutna delar trimmas av blixt och kontrolleras för tomrum; platta block skärs i ark; styva paneler skärs till, kantas och lamineras vid behov. Bra hushållning är viktigt här eftersom polyuretandamm och delvis härdade rester är de främsta föroreningskällorna på en skumlinje.
Kemin är densamma, men receptet och utrustningen förändras med slutprodukten. Fyra varianter täcker större delen av branschen:
Produktionsupplägget följer produkten. För gjutna delar med stora volymer såsom isoleringsskivor, a skivspelare skum formsprutning maskin produktionslinje indexerar formar genom fyllnings-, härdnings- och urtagningsstationer så att injektionshuvudet aldrig väntar på en form. För kontinuerliga styva paneler passar en H-typ eller ringformad linje bättre. En maskindrift förblir ekonomisk för små partier och specialanpassade delar.
 Tillverkare av produktionslinje för skivspelare skuminsprutningsmaskiner, ODM/OEM-fabrik Ningbo Xinliang Machinery Co., Ltd. är Kinas tillverkare av produktionslinje för skivspelare skuminsprutningsmaskiner och ODM/OEM-fabrik, tillverkar... Visa produkt →
Tre delar av utrustning definierar en polyuretanskumfabrik: injektionsmaskinen, förblandningen eller blandningssystemet och produktionslinjen.
Insprutningsmaskinen mäter och blandar kemikalierna under högt tryck. Tvåkomponentsmaskiner hanterar det stora flertalet applikationer; trekomponentsmaskiner lägger till en tredje ström för flamskyddsmedel, färgämnen eller speciella polyolblandningar. Ningbo Xinliang Maskiner tvåkomponents polyuretan högtrycksskumningsinsprutningsmaskin är ett typiskt exempel på denna klass, med doseringsnoggrannhet och blandningstryck övervakade vid varje skott. Om du är ny i kategorin, börja med vår förklaring av vad en polyuretan högtrycksskumningsinsprutningsmaskin är .
 Tillverkare av tvåkomponents polyuretan högtrycksskummande injektionsmaskiner Ningbo Xinliang Machinery Co., Ltd. är Kinas tillverkare av tvåkomponents polyuretan högtrycksskummande injektionsmaskiner och ODM/OEM... Visa produkt →
Premix-systemet tar jäsmedlet och blandar in det i polyolen på ett säkert sätt, så att injektionsmaskinen alltid får en enhetlig sats. Produktionslinjen organiserar formcykeln: en vändskiva för många små formar i rotation, en H-typ linje för stora styva paneler eller en ringformad linje för kontinuerliga laminerade skivor. Rätt kombination beror på delstorlek, produktionsvolym och den timproduktion du behöver hålla.
Fem variabler skiljer ett rent, jämnt upphöjt skum från en avvisad sats: förhållandenoggrannhet, komponenttemperatur, blandningstryck, formtemperatur och råmaterialkonsistens.
Temperaturen är den enklaste variabeln att få fel eftersom den ändrar krämtiden - intervallet mellan injektion och början av expansion. Den typiska trenden för ett MDI-system visas nedan: när komponenttemperaturen stiger förkortas krämtiden nästan linjärt. Leverantörer av skumkemikalier anger vanligtvis krämtider i intervallet 4–12 sekunder för skåpsystem, beroende på formulering och processtemperatur.
Blandningstryck är operatörens tidiga varningssystem: ett tryckfall vid blandningshuvudet innebär vanligtvis ett slitet munstycke, en nedsmutsad kammare eller en pump som tappar slag. Förhållandets drift, förorenat råmaterial och en fuktig polyolsats dyker alla upp i cellstrukturen innan något laboratorietest är klart. För en närmare titt på varje variabel, läs vår uppdelning av vilka faktorer påverkar polyuretanskums injektionskvalitet .
Polyuretanskum är tillverkat av ett isocyanat (vanligtvis MDI eller TDI) och en polyol, plus vatten eller ett fysiskt jäsmedel, ytaktiva ämnen och katalysatorer. Isocyanatet reagerar med polyolen för att bilda polymeren, medan jäsmedlet skapar cellerna.
Styvt skum är slutna celler, tätt och formstabilt; den används för värmeisolering i kylskåp och byggnadspaneler. Flexibelt skum har öppna celler och mjukt; den används för madrasser, möbler och fordonssäten.
Cyklopentan is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
Den synliga stigningen slutar inom cirka två minuter. Gjutna delar kan tas ur formen på 5 till 15 minuter, men polymeren fortsätter att tvärbindas, och full dimensionell stabilitet tar vanligtvis 24 timmar eller längre.
Ja. Flexibelt skumskrot kan hackas och limmas till rebond mattunderlag. Styvt skum kan malas till fyllmedel eller depolymeriseras genom glykolys för att återvinna polyoler för nytt skum.
Det är en maskin som mäter två eller flera vätskekomponenter med högtryckspumpar, blandar dem genom att träffas i ett blandningshuvud och sprutar in den reagerande blandningen i en form eller på en transportör, där den expanderar till skum.
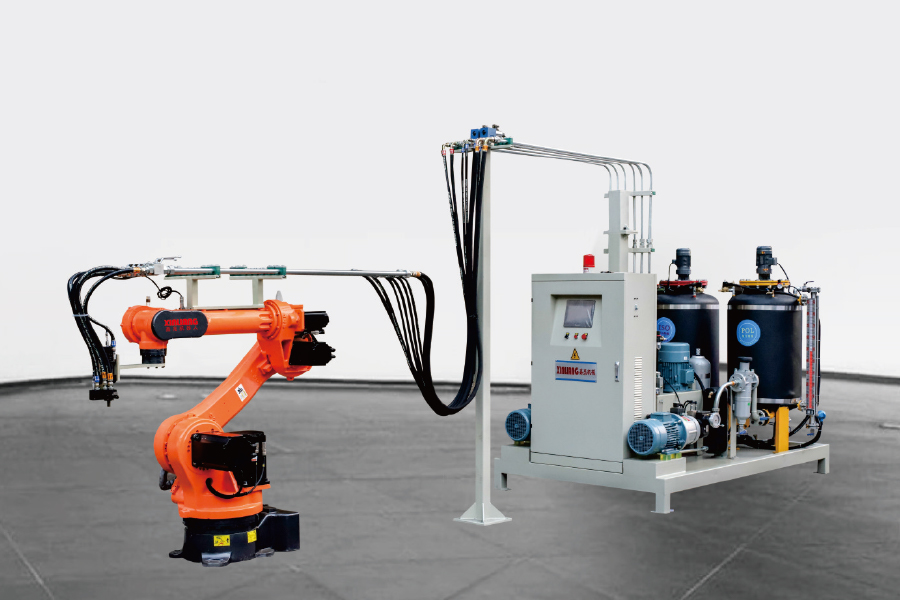
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer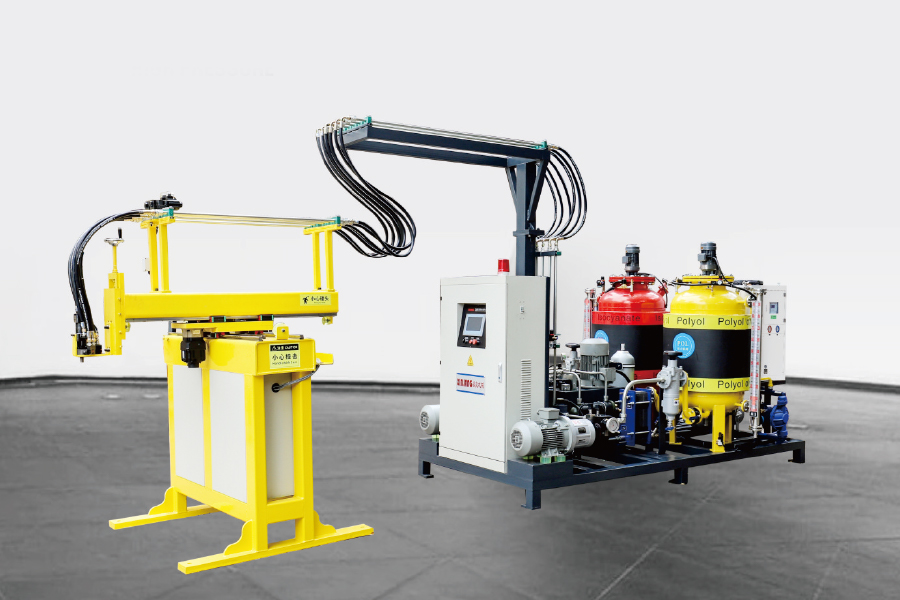
Genom servomotorstyrning, med en tre-axlig manipulator, programmering av programmet, kombinerar m...
Se detaljer
Konventionell polyuretan högtrycksskummande injektionsmaskin använder en vipparm för 180 ° rotati...
Se detaljer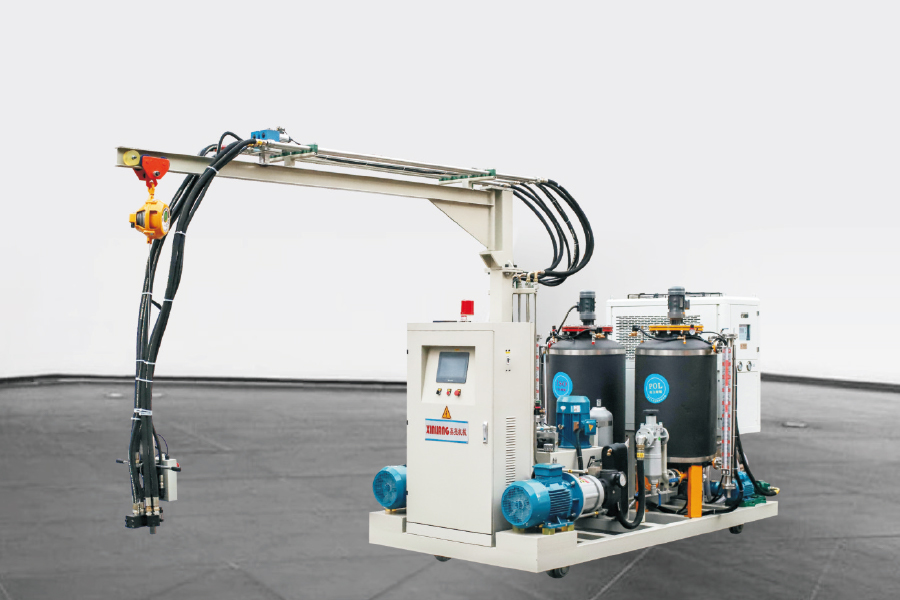
Den tvåkomponentpolyuretan högtrycksskummande injektionsmaskinen med spår har samma konfiguration...
Se detaljer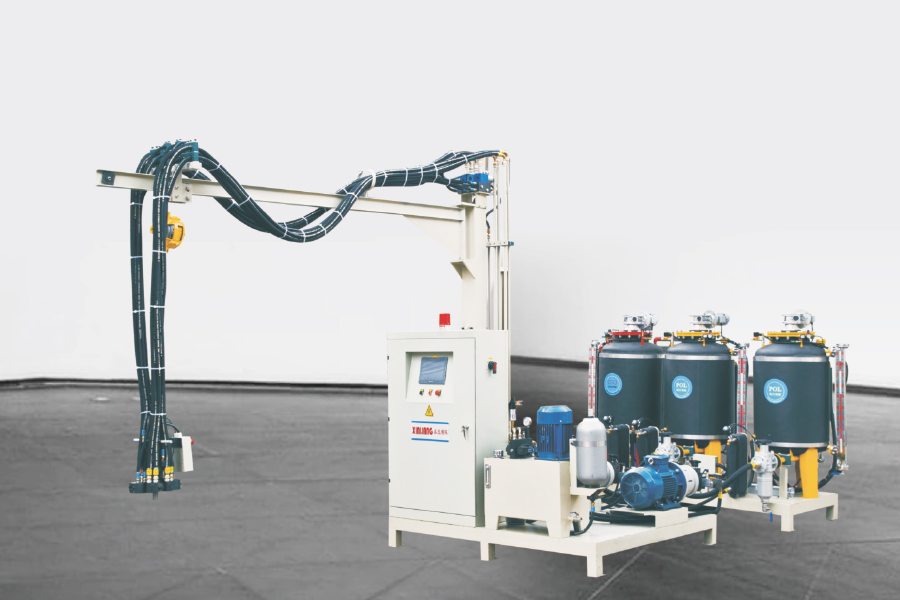
De Tre-komponent polyuretan högtrycksskummande injektionsmaskin har 1 ISO -tank och 2 poly...
Se detaljer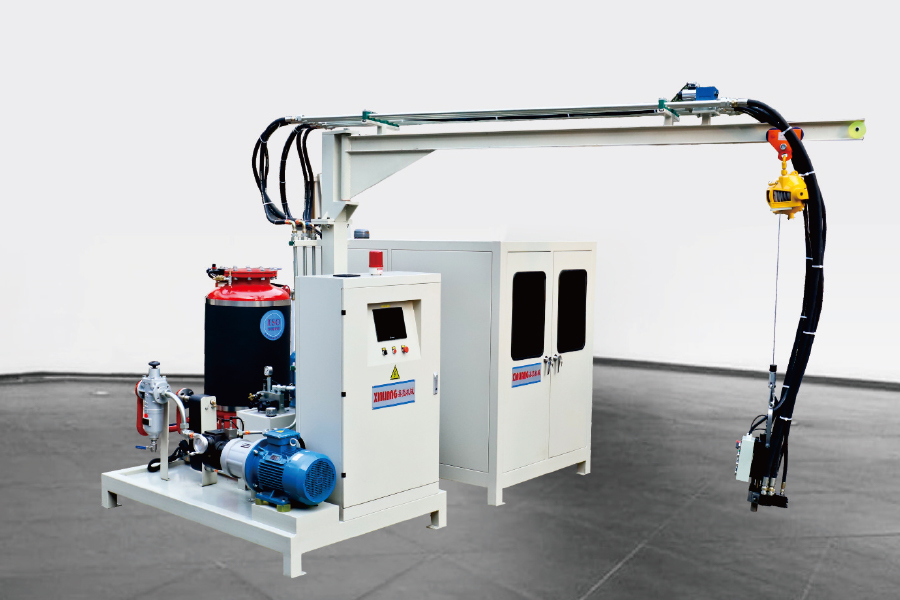
Cyklopentan polyuretan högtrycksskummande injektionsmaskin innebär att poly innehåller cyklopenta...
Se detaljer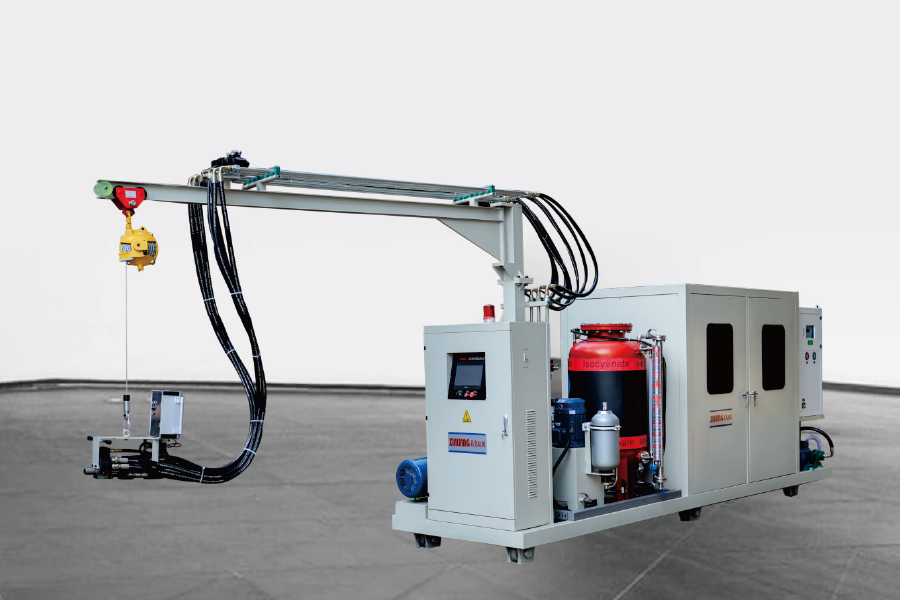
Konfigurationen är densamma som Cyclopentane High-Pressure Foaming Machine. Den enda skillnaden ä...
Se detaljer
Arbetsprincip för cyklopentans förblandningssystem Mät och blanda olika polyuretan råvaror, så...
Se detaljer