
Xinliang-maskiner följer alltid affärsfilosofin om "människorsorienterad, kund först, ärlig hantering och win-win-samarbete".
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer
Skär in i väggen på en kyl-frys så hittar du det: ett styvt, blekgult skum som isolerar hela skåpet bakom ett foder som är några millimeter tjockt. Oavsett om polyuretanskum hamnar i ett kylskåp, en bilbarnstol eller en takpanel, tillverkas det genom samma grundläggande sekvens.
Det korta svaret: tillverkarna doserar två flytande komponenter - en polyolblandning och ett isocyanat - i ett noggrant kontrollerat förhållande, blandar dem vid högt tryck under en bråkdel av en sekund, injicerar blandningen i en form eller på en rörlig yta och låter en självuppvärmande kemisk reaktion expandera den till en cellulär polymer inom några minuter. Temperaturkontroll, förhållandenoggrannhet, blandningsenergi och mögelhantering finns för att hålla denna reaktion repeterbar, skott efter skott.
Den här guiden går igenom kemin, standardprocessstegen och utrustningsbesluten bakom dem - skriven från industrins utrustningssida av Ningbo Xinliang Maskiner , en tillverkare av högtryckspolyuretanskumningsmaskiner och kompletta skumningslinjer, så fokus ligger kvar på vad som händer på fabriksgolvet.
Polyuretan bildas när en polyol - en alkohol med flera reaktiva hydroxylgrupper - reagerar med ett isocyanat: MDI för styva och gjutna skum, TDI för dämpning av plattmaterial. Reaktionen frigör värme samtidigt som den bygger upp ett polymernätverk, samtidigt som gas genereras inuti blandningen. Den kombinationen av strukturbyggande och gasgenerering är det som förvandlar två vätskor till fast skum.
Två källor. Vatten i formuleringen reagerar med isocyanat och frigör CO2, vilket blåser upp cellerna. Fysiska jäsmedel som cyklopentan reagerar inte alls - de förångas i reaktionsvärmen och expanderar istället.
Branschmaterialreferenser listar standardformuleringar som polyoler, diisocyanater, jäsmedel, katalysatorer och ytaktiva ämnen. Katalysatorer anger hur snabbt polymeren gelar i förhållande till hur snabbt gas produceras; ytaktiva silikonämnen hindrar de tunna cellväggarna från att brista medan skummet stiger; flamskyddsmedel och fyllmedel justerar säkerhet och kostnad.
| Ingång | Funktion | Vad händer om det glider |
|---|---|---|
| Polyolblandning | Huvudharts; bär tillsatser och definierar basegenskaper | Fel förhållande ger mjukt, svagt eller sprött skum |
| Isocyanat (MDI/TDI) | Reagerar med polyol för att bygga upp polymernätverket | Förhållandets drift orsakar krympning, tomrum, spröda celler |
| Jäsmedel (vatten/CO2, cyklopentan) | Skapar gasen som bildar cellerna | För mycket kollapsar skummet; för lite gör det tätt |
| Katalysatorer | Balansera gelning och gasproducerande reaktioner | Dålig balans orsakar kluvna celler eller en tät hud |
| Silikontensid | Stabiliserar cellväggarna under uppgång | Grova celler, kratrar eller kollapsa |
Hela processen balanserar på en jämförelse: om gasgenereringen går före polymeruppbyggnad, kollapsar det stigande skummet; om polymeren gelar för tidigt blir skummet tätt och dras bort från formen. Formulatorer kallar detta att balansera gel- och blåsreaktionerna - och det är därför mätnoggrannheten anges i bråkdelar av en procent.
Oavsett om produkten är en formgjuten bilbarnstol eller isolering av kylskåp, går sekvensen igenom samma sex steg:
Maskinsidan av steg två till fyra är där konsistens vinner eller förloras. För en närmare teknisk titt, förklarar vår blogg arbetsprincipen för en högtrycksskumningsmaskin av polyuretan i detalj.
Två maskinfamiljer dominerar produktionen. Lågtrycksmaskiner blandar komponenter i en kammare som måste spolas med lösningsmedel efter varje skott, vilket tillför lösningsmedelshantering, rengöringskostnader och rensningsavfall. Högtrycksmaskiner blandar sig istället genom att träffas: de två strömmarna kolliderar vid ungefär 100-200 bar, och blandarhuvudet rengör sig själv mekaniskt mellan skotten. Vinsten är finare, mer enhetliga celler, ingen lösningsmedelsförbrukning och mindre material som kasseras - anledningen till att högtrycksutrustning har blivit standard för apparat-, bil- och panelproduktion.
Hårdvaran är enklare än den ser ut: tvåkomponentstankar, doseringspumpenheter som ställer in förhållandet, isolerade högtrycksslangar och ett självrengörande blandningshuvud placerat över formen. Synkronisera förhållande, temperatur, tryck och skotttiming, och varje skott lämnar huvudet med samma reaktivitet som det förra.
 Tvåkomponents polyuretan högtrycksskumningsinsprutningsmaskin En högtrycksskumningsmaskin med mätning, matning, blandningshuvud och PLC-kontroll för jämn skottkvalitet. Eftersom texten förklarar exakta förhållande, temperatur och tidskontroll, passar den gjutlinjer som producerar enhetliga skumdelar. Visa produkt →
Wikipedias översikt över bearbetning av polyuretanskum identifierar två breda tillverkningsvägar: gjutning och plattmaterial. Slabstock-linjer häller en kontinuerlig ström på en rörlig transportör, där en lång bulle av skum reser sig, härdar och skärs senare till block - den klassiska vägen för madrasser och möbelkvaliteter. Att gjuta istället mäter ett skott i en individuell form för varje del.
Styvt isoleringsskum gjuts nästan alltid: tillverkare av apparater injicerar skum i kylskåpsskåp, paneltillverkare kör kontinuerliga lamineringslinjer och vattenvärmarskal fylls i slutna formar. Eftersom dess celler förblir stängda och fångar jäsmedlet, fungerar styvt skum som struktur och isolering på en gång, med värmeledningsförmåga som huvudegenskapen.
Varje produktfamilj drar processen i en annan riktning - motståndskraft för sittplatser, täthet och isoleringsvärde för apparater - så skumfabriker kör separata formuleringar och verktyg för var och en.
I årtionden förlitade sig isoleringsskum på fluorerade jäsmedel. Internationella avvecklingar under Montrealprotokollet drev industrin först mot HCFC och sedan till kolväten, och cyklopentan är nu standardblåsmedlet för kyl-, frys- och panelisolering över hela världen. Den erbjuder nära noll ozonutarmningspotential och låg global uppvärmningspotential; avvägningen är brandfarlighet, vilket produktionsutrustning måste konstrueras kring.
Brandfarlighet hanteras på utrustningsnivå: explosionssäkra motorer och sensorer, gasläckagedetektering och dedikerad förblandningshårdvara är standardkrav på cyklopentanledningar, inte tillval.
Det finns två utfodringsmetoder. Direktinsprutning doserar cyklopentan i polyolströmmen vid själva maskinen, medan ett dedikerat cyklopentanförblandningssystem förbereder en stabil polyol-blåsmedelsblandning uppströms i en förseglad, övervakad station. Branschjämförelser ger generellt sett förblandning med bättre enhetlighet i råmaterial och säkrare, mer kontrollerbar dosering - en verklig fördel när isoleringsspecifikationerna är snäva.
 Cyclopentane Premix System Denna förseglade förblandningsstation blandar cyklopentan med polyol genom mätning, blandning och lagringstankar under PLC-övervakning. Det matchar diskussionen om förblandning som ger bättre enhetlighet i råmaterial och säkrare, mer kontrollerbar dosering. Visa produkt →
Kemin förändras aldrig med skalan; vad som förändras är hur formar rör sig. En fristående maskin passar forskningsarbete, små partier och ofta byta delar. En vridbordslinje roterar formbärare genom gjutnings-, härdnings- och urformningsstationer, vilket anpassar högvolymsutmatning till ett kompakt fotavtryck, medan ringformade linjer och linjer av H-typ bär fler bärare runt kontinuerliga slingor för maximal genomströmning. Fallanteckningar från leverantörer av skumutrustning tillskriver avfallsminskningar på upp till 30 % till automatisk hällpositionering med enbart robotar eller manipulatorer.
Matcha layouten till delen: skivspelares celler dominerar sittplatser och apparatarbete där en kompakt cell serverar dussintals formar om dagen, och ringformade layouter passar kontinuerliga program med stora volymer.
 Produktionslinje för skivspelare Foam Injection Machine En skivspelare som bär flera formstationer genom lastnings-, skumnings-, härdnings- och urtagningsstationer. Den passar den beskrivna skivspelarens layout som serverar stora volymer av sittplatser och apparatarbete från en kompakt produktionscell. Visa produkt →
Färdigt skum får acceptans genom en kort lista med tester, varav de flesta går direkt tillbaka till processkontroll:
För köpare är den praktiska avhämtningen enkel: krympning, tomrum och spröda celler spårar nästan alltid tillbaka till förhållandets drift, temperaturavvikelser eller slitna blandningshuvuden. När du jämför leverantörer, fråga specifikt om mätnoggrannhet, komponenttemperaturkontroll och rengörings- och kalibreringsrutiner - svaren förutsäger din skrothastighet bättre än någon annan broschyr.
En polyolblandning och ett isocyanat (vanligtvis MDI eller TDI), plus ett jäsmedel, katalysatorer och en ytaktiv silikon. Att blanda de två huvudvätskorna utlöser reaktionen som låser bubblor i polymeren.
Flexibelt skum har öppna celler och fjädrar tillbaka efter kompression, så det används för madrasser, möbler och bilbarnstolar. Styvt skum är slutna celler och värderas för isolering i kylskåp och paneler.
Den mäter de två komponenterna i ett fast förhållande, blandar dem genom högtrycksstötning i ett självrengörande huvud och injicerar blandningen i en form inom några sekunder, vanligtvis arbetar runt 100-200 bar.
Gräddtid is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Den erbjuder nära noll ozonnedbrytningspotential och låg global uppvärmningspotential, vilket gjorde den till standardvalet för isolering av apparater och paneler efter att fluorerade medel fasades ut.
Helhärdat skum är stabilt och används i vardagsprodukter över hela världen. Hanteringsföreskrifter gäller för flytande råkemikalier, som kräver ventilation, skyddsutrustning och utbildade operatörer.
Kyl- och frysisolering, varmvattenberedare, sandwichpaneler, bilbarnstolar och inredningsdelar, madrasser, möbler, skosulor, sportutrustning och leksaker.
Det beror på antalet komponenter, tryckklass, automationsnivå och om en komplett produktionslinje krävs — den pålitliga vägen är en konfigurationsbaserad offert från utrustningstillverkaren.
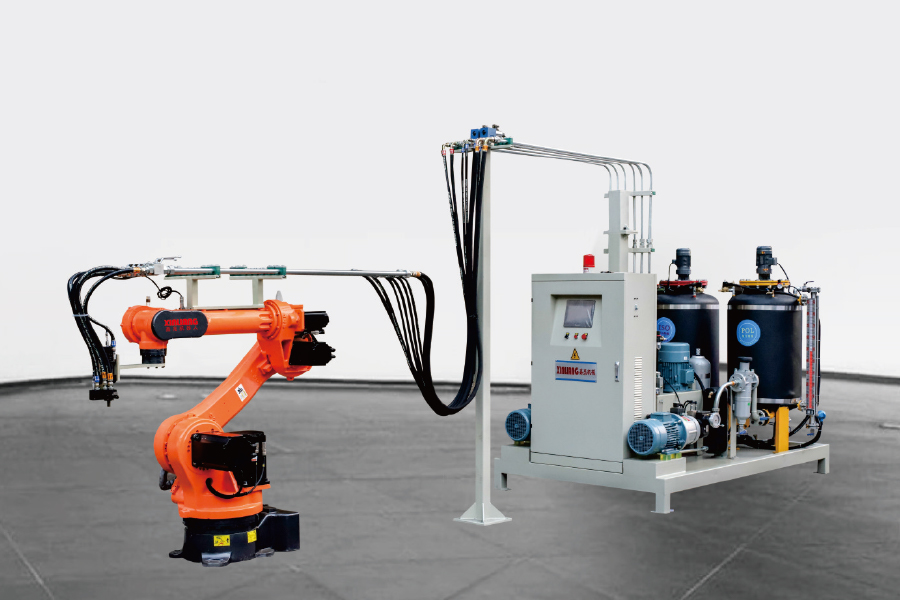
Robotmärket kan anpassas och sexaxelmanipulatorn används. Det är lämpligt för kombination med sku...
Se detaljer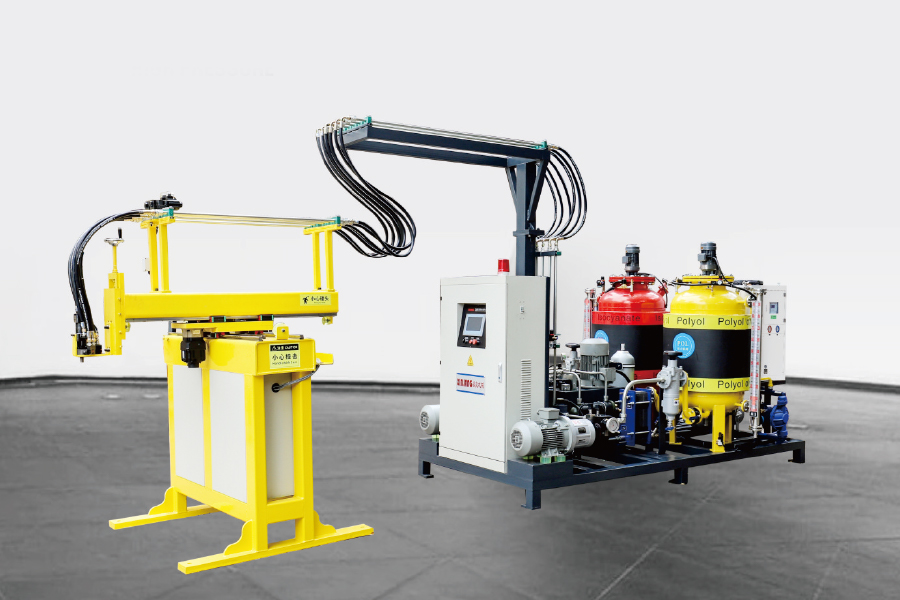
Genom servomotorstyrning, med en tre-axlig manipulator, programmering av programmet, kombinerar m...
Se detaljer
Konventionell polyuretan högtrycksskummande injektionsmaskin använder en vipparm för 180 ° rotati...
Se detaljer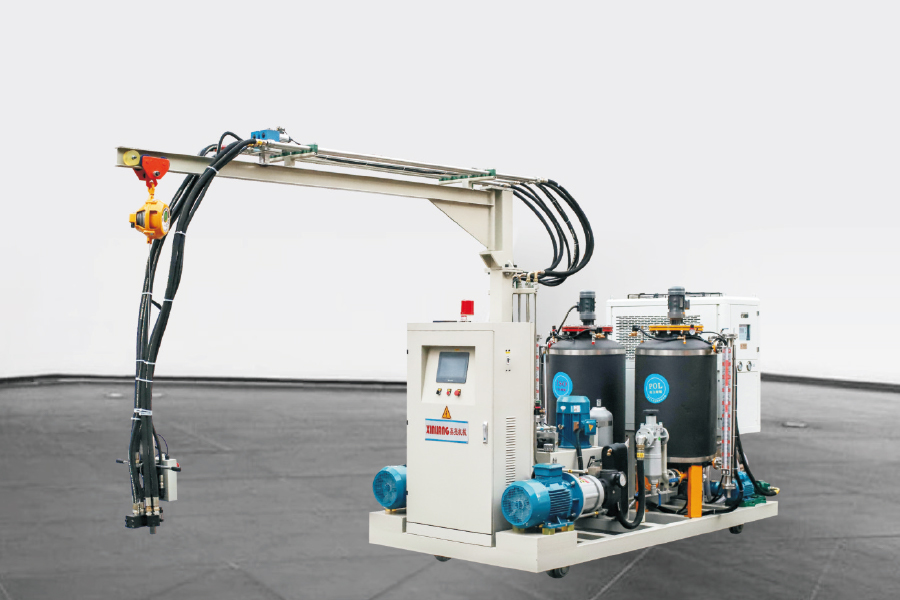
Den tvåkomponentpolyuretan högtrycksskummande injektionsmaskinen med spår har samma konfiguration...
Se detaljer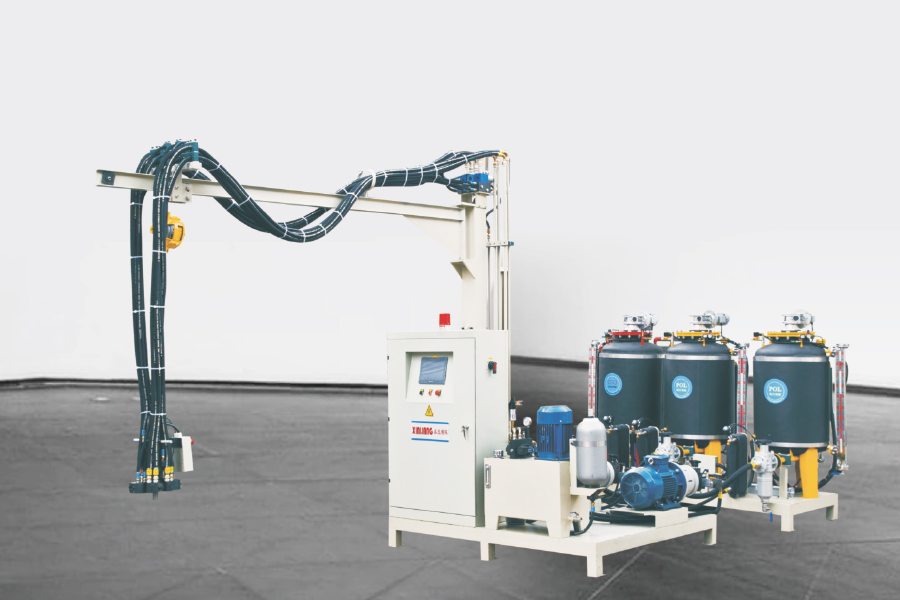
De Tre-komponent polyuretan högtrycksskummande injektionsmaskin har 1 ISO -tank och 2 poly...
Se detaljer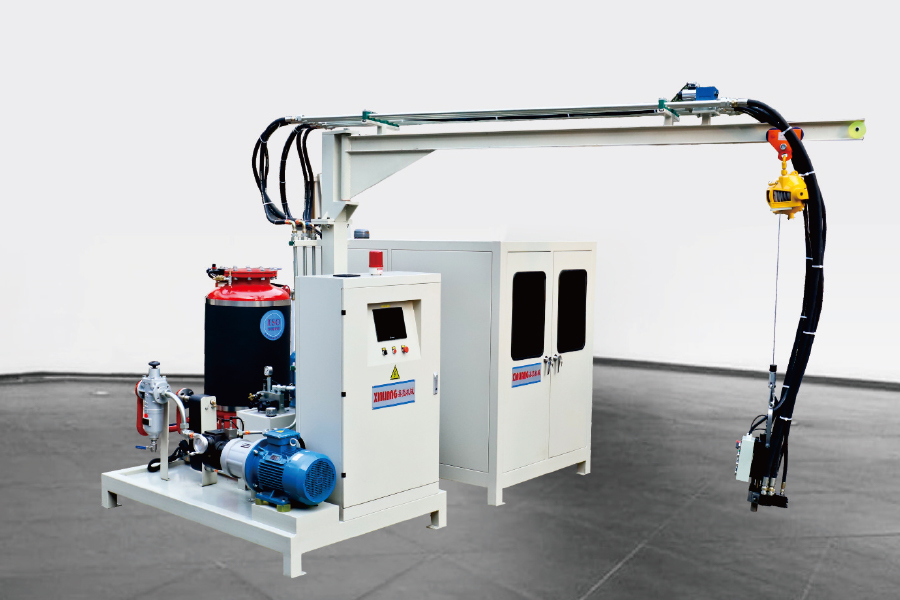
Cyklopentan polyuretan högtrycksskummande injektionsmaskin innebär att poly innehåller cyklopenta...
Se detaljer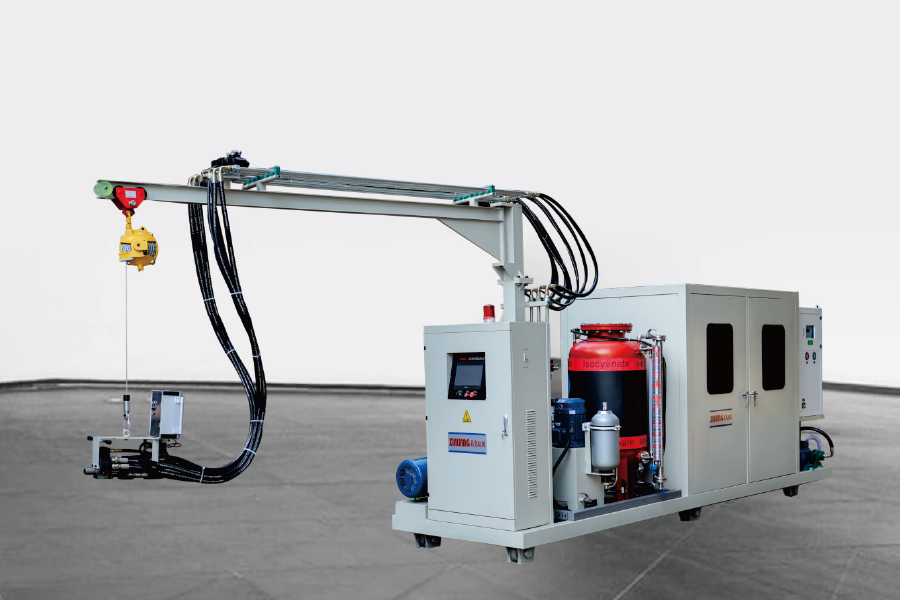
Konfigurationen är densamma som Cyclopentane High-Pressure Foaming Machine. Den enda skillnaden ä...
Se detaljer
Arbetsprincip för cyklopentans förblandningssystem Mät och blanda olika polyuretan råvaror, så...
Se detaljer